




 Casa
 Prodotti

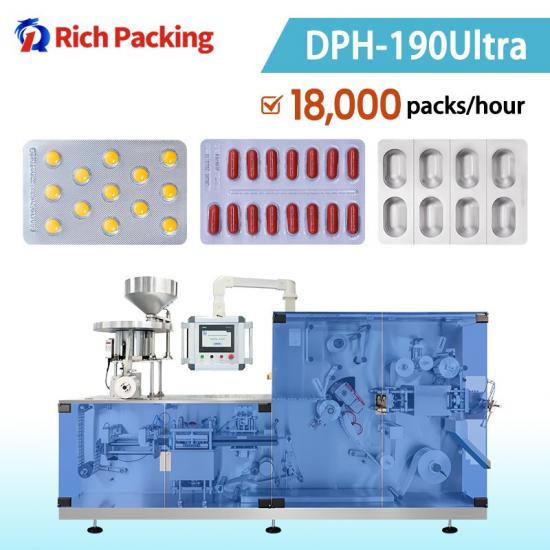
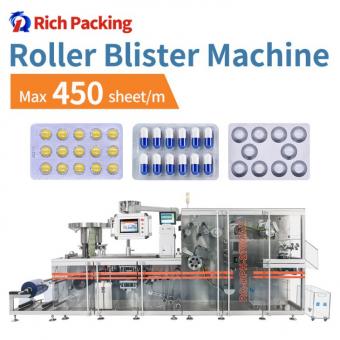
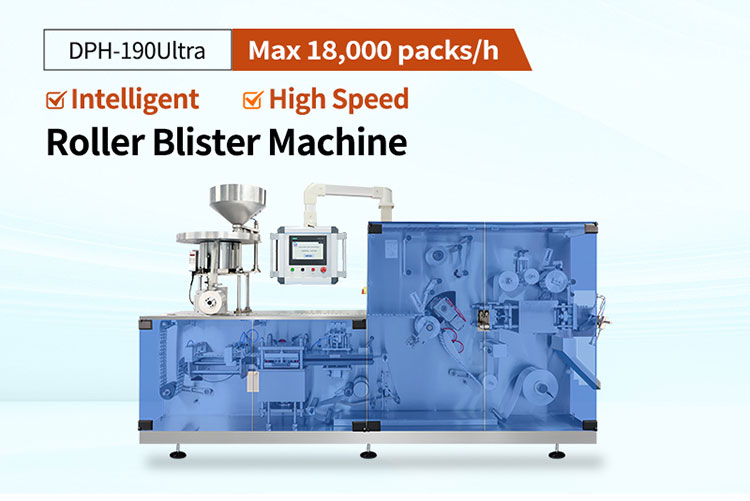
Confezionatrice blister a rulli DPH-190Ultra
Vuoi saperne di più su questo prodotto?
Non esitare a contattarmi, sarò lieto di rispondere a tutte le tue domande.
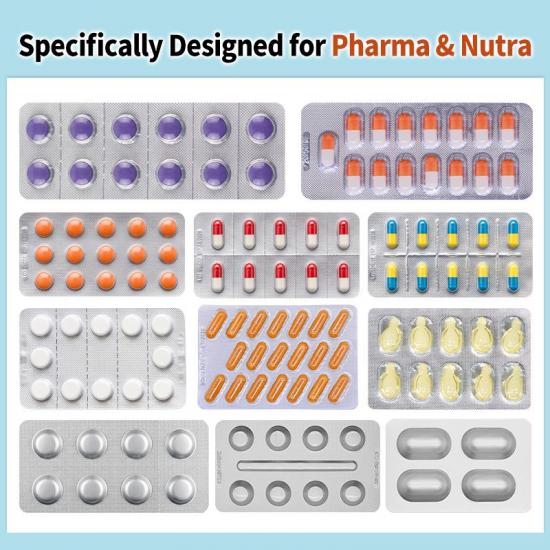
DPH-190Ultra: una confezionatrice blister a rulli compatta per il settore farmaceutico e nutraceutico
Espandere la produzione di compresse o capsulecomporta una questione pratica di confezionamento: come può un produttore aumentare la produzione di blister mantenendo l'attrezzatura adatta allo spazio disponibile e al portafoglio prodotti? Una linea che fatica a soddisfare la domanda può ritardare le spedizioni, mentre un sistema più grande può aggiungere capacità e requisiti di installazione che vanno oltre le esigenze del progetto.
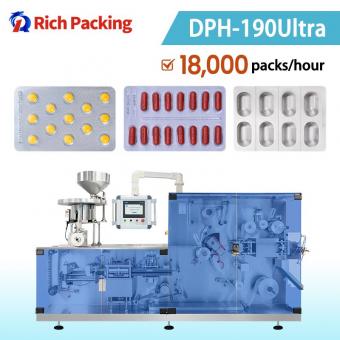
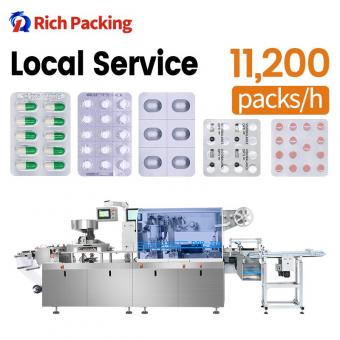
Rich Packing Machinery ha sviluppato la confezionatrice blister a rulli DPH-190Ultra per i produttori che affrontano questo divario di capacità. Combinando la formatura a piastra piana con la termosaldatura a rulli, offre una produzione massima nominale di 300 blister finiti al minuto in un layout a tre confezioni per taglio, equivalente a 18.000 confezioni all'ora.
Per i produttori farmaceutici e nutraceutici, il suo valore risiede anche nel modo in cui la macchina gestisce diversi prodotti, materiali e formati. La formatura, la trazione e il taglio controllati da servomotori, gli utensili modulari e i sistemi di alimentazione configurabili aiutano a soddisfare questi requisiti all'interno di una macchina che misura 3.500 x 950 x 1.800 mm.
Quando dovresti prendere in considerazione una confezionatrice blister a rulli?
Una confezionatrice blister a rulli merita di essere valutata quando il confezionamento è diventato un vincolo per la produzione di compresse o capsule. La decisione inizia con la produzione richiesta per ogni prodotto, la durata delle campagne di produzione e il numero di formati che la linea deve gestire.
Una macchina a piastra piana esistente può rimanere appropriata per i lotti più piccoli di un produttore o per particolari requisiti di confezionamento. Quando la produzione ottenibile scende al di sotto della domanda, il passo successivo è valutare un sistema con capacità aggiuntiva rispetto allo stesso prodotto e disegno del blister. Confrontare le confezioni finite in condizioni equivalenti rende tale valutazione più utile.
La DPH-190Ultra è posizionata per impianti farmaceutici, produttori nutraceutici e produttori a contratto che cercano una maggiore produzione di blister con un layout macchina compatto. I suoi utensili modulari la rendono rilevante anche laddove una macchina deve servire diverse specifiche di compresse o capsule.
Prima di selezionare un modello, rivedi le dimensioni dei lotti, la frequenza di cambio formato, le ore operative pianificate e la capacità a valle. Il contributo di una macchina alla produzione dipende dalle confezioni accettate che consegna durante il tempo operativo disponibile, inclusi gli effetti dell'alimentazione, degli scarti e delle interruzioni.
DPH-190Ultra in sintesi: produzione, dimensioni e gamma di formati
Le seguenti specifiche forniscono un punto di partenza per valutare la DPH-190Ultra rispetto a un requisito di produzione.
|
Specifica |
DPH-190Ultra |
|
Struttura della macchina |
Formatura a piastra piana con termosaldatura a rulli |
|
Produzione massima nominale |
Fino a 300 blister finiti/min; 18.000 confezioni/ora |
|
Layout a produzione massima |
Tre confezioni finite per ciclo di taglio |
|
Frequenza di taglio |
60-100 cicli di taglio/min |
|
Area di formatura massima |
230 x 215 mm |
|
Profondità di formatura massima |
12 mm |
|
Intervallo di avanzamento |
160-240 mm |
|
Larghezza film |
170-215 mm |
|
Dimensioni macchina, L x P x A |
3.500 x 950 x 1.800 mm |
|
Potenza totale installata |
17,5 kW |
|
Peso macchina |
2.400 kg |
A 100 cicli di taglio al minuto con tre confezioni finite per taglio, la produzione calcolata è di 300 confezioni al minuto. Un layout di blister diverso può produrre un numero differente di confezioni finite alla stessa frequenza di taglio. La produttività di compresse o capsule dipende anche dal numero di alveoli in ogni confezione.
La velocità operativa richiesta deve quindi essere stabilita utilizzando il prodotto reale, l'alimentatore, i materiali di formatura e copertura e il disegno della confezione approvato. Definire la produzione accettata sostenuta su un periodo di test concordato, includendo come verranno registrati gli scarti e gli arresti.
L'area di formatura massima descrive l'ingombro dell'attrezzatura; le dimensioni del blister finito dipendono dal layout selezionato. La pianificazione dell'installazione deve includere anche l'accesso per l'operatore, lo spazio per la manutenzione, le utenze e qualsiasi apparecchiatura collegata oltre alle dimensioni indicate della macchina.
Come lavorano insieme la formatura a piastra piana e la saldatura a rulli
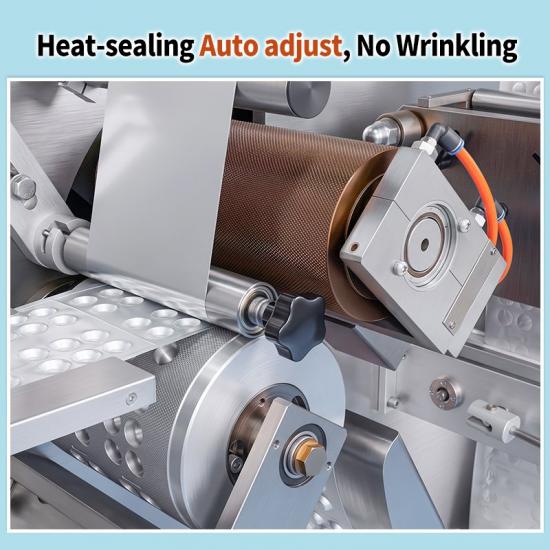
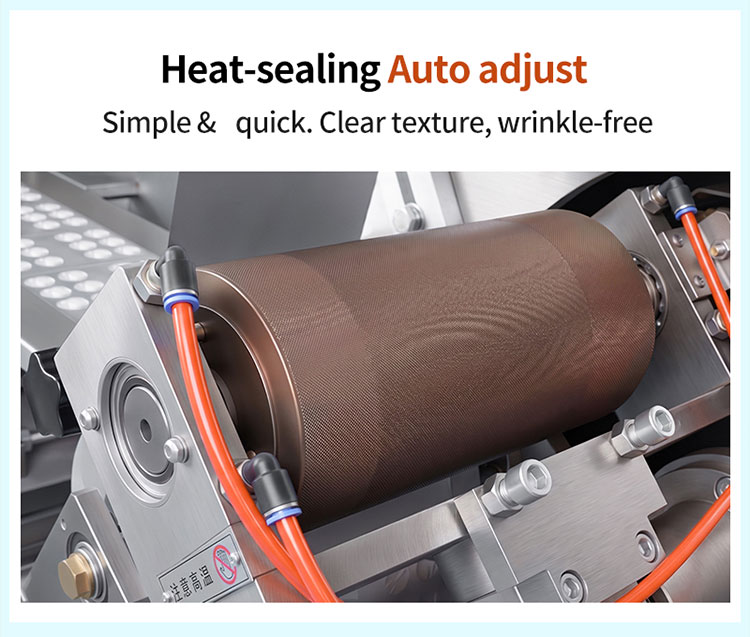
La DPH-190Ultra combina due processi in una configurazione a rulli e piastra. La sua stazione a piastra piana forma gli alveoli, mentre la stazione di termosaldatura a rulli unisce il film di formatura e il materiale di copertura. Il movimento controllato e la movimentazione del materiale aiutano a mantenere l'allineamento mentre il film passa attraverso le operazioni successive.
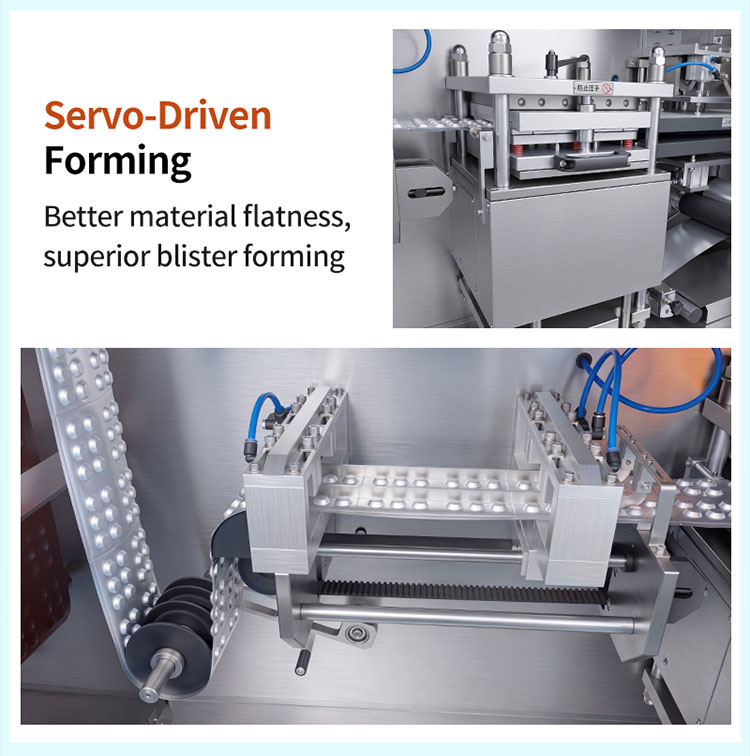
Formatura, trazione e taglio servocontrollati
Il servocontrollo è applicato alla formatura, alla trazione e al taglio. Nella stazione di formatura, il movimento controllato dello stampo consente al movimento di chiusura di rallentare man mano che lo stampo si avvicina alla chiusura. Il meccanismo di formatura utilizza una struttura a doppia manovella e doppia camma con una forza nominale di 11 tonnellate, circa 110 kN, per supportare l'operazione di formatura.
La trazione servoassistita fa avanzare il materiale in base alla corsa selezionata. Gli operatori impostano la lunghezza di alimentazione tramite l'HMI ed effettuano regolazioni di posizione per il formato del blister. L'alimentazione di taglio servocontrollata supporta quindi l'allineamento tra il film formato e l'attrezzatura di taglio.
Queste funzioni forniscono agli operatori impostazioni definite per il movimento e il posizionamento durante la configurazione di un formato. La funzione di ripristino one-touch aiuta anche a riportare i meccanismi servocontrollati alle loro posizioni di riferimento.
Controllo della temperatura e della tensione del film
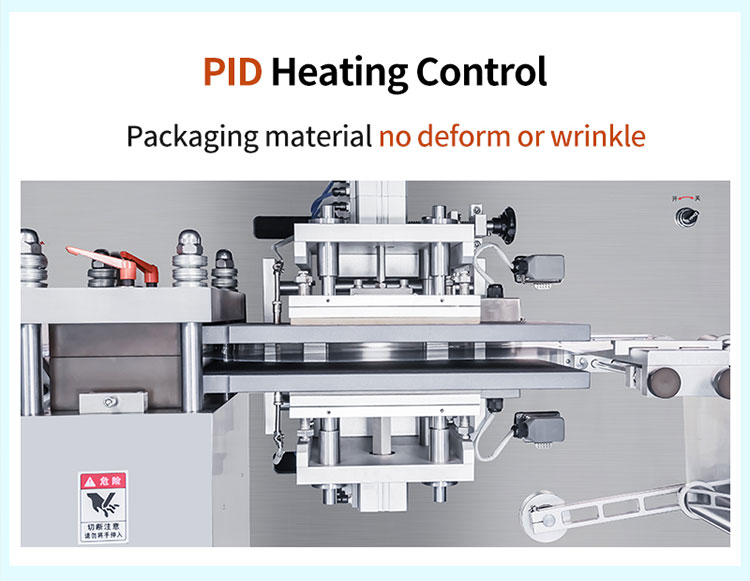
La macchina utilizza un controllo della temperatura PID segmentato nella stazione di riscaldamento, con raffreddamento supportato da un refrigeratore standard. Le impostazioni di riscaldamento e raffreddamento devono essere adatte al materiale di formatura e alla velocità operativa.
Il controllo della tensione del film e la correzione del film gestiscono la movimentazione del materiale durante lo svolgimento delle bobine. Un dispositivo di pre-appiattimento inverso nella sezione di saldatura è progettato per aiutare a controllare la curvatura della confezione. Insieme, queste caratteristiche supportano un avanzamento stabile del film e la presentazione della confezione; le impostazioni di saldatura devono comunque essere stabilite per la struttura del materiale selezionata.
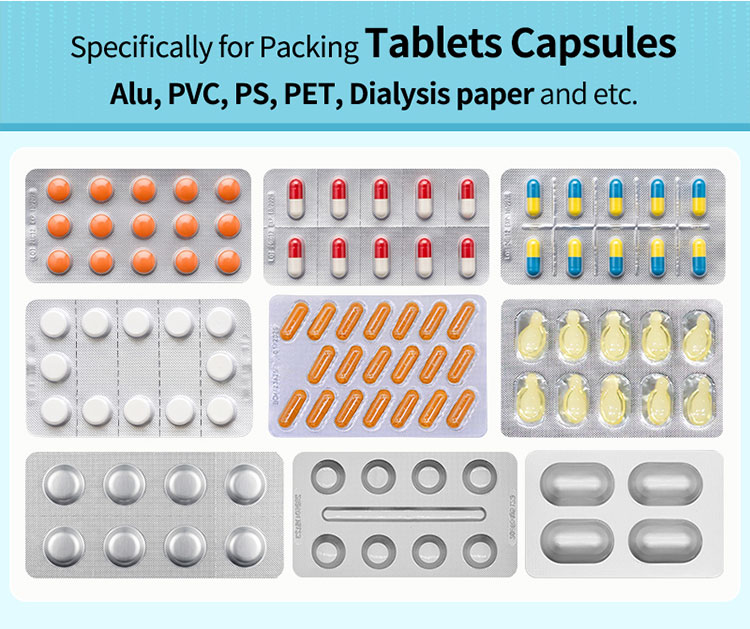
Confezionamento di compresse e capsule in blister Alu-PVC e Alu-Alu
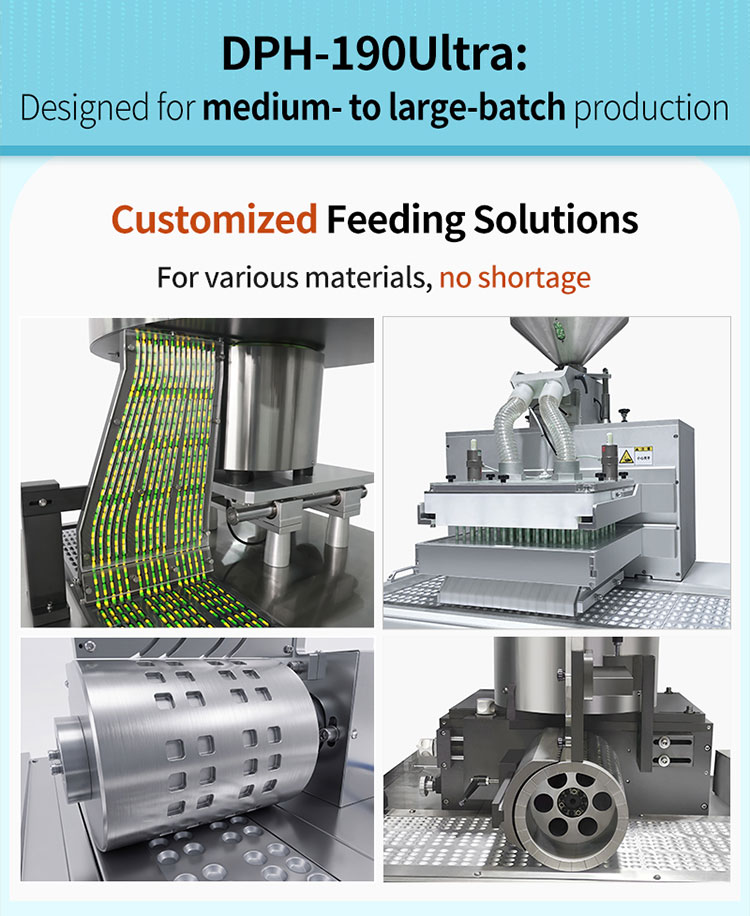
L'alimentazione del prodotto è fondamentale per le prestazioni di una confezionatrice blister farmaceutica. La forma della compressa, le dimensioni della capsula, le condizioni della superficie e la fragilità influiscono sulla costanza con cui i prodotti entrano negli alveoli. Un alimentatore dovrebbe essere selezionato in base a queste caratteristiche e valutato con campioni rappresentativi.
La DPH-190Ultra può essere configurata con sistemi di alimentazione a spazzole, a binari guida o a rulli. Il suo alimentatore multilivello regolabile è destinato a compresse e capsule, comprese compresse di forma idonea. Per compresse polverose e non rivestite, si può considerare un sistema opzionale di rimozione polvere e controllo statico.
Per il confezionamento Alu-PVC, le impostazioni di formatura e saldatura devono essere adatte al film plastico e al foglio di copertura in alluminio selezionati. Le dimensioni dell'alveolo devono ospitare il prodotto supportando al contempo un riempimento e una movimentazione affidabili.
Il confezionamento Alu-Alu richiede l'attrezzatura e la configurazione di alimentazione corrispondenti. La DPH-190Ultra supporta la conversione tramite quattro componenti modulari dell'attrezzatura. Per questa applicazione è disponibile un sistema di alimentazione dedicato a rulli e cursori per aiutare a gestire il posizionamento del prodotto negli alveoli formati a freddo.
Scegliere la struttura di confezionamento utilizzando i dati di stabilità del prodotto e le prestazioni di barriera richieste. Confermare le specifiche del materiale, l'attrezzatura e la produzione ottenibile per ogni formato, anche quando la stessa macchina eseguirà sia confezioni Alu-PVC che Alu-Alu.
Gestione dei cambi formato e pulizia tra i lotti
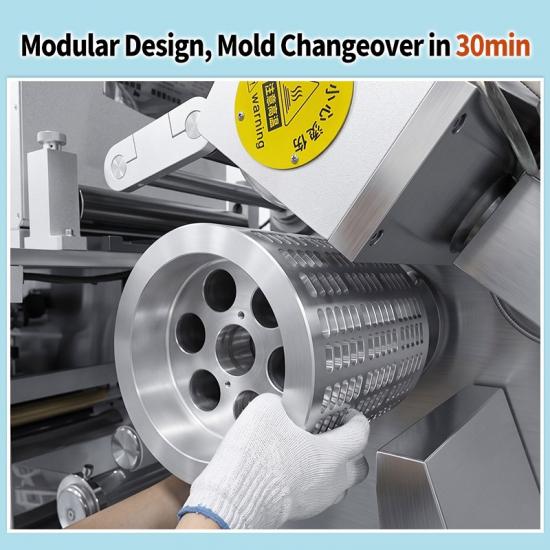
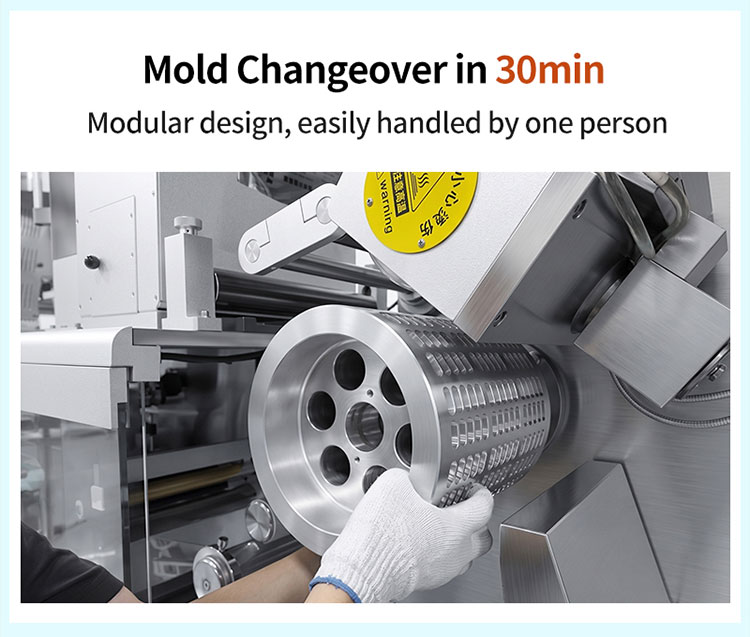
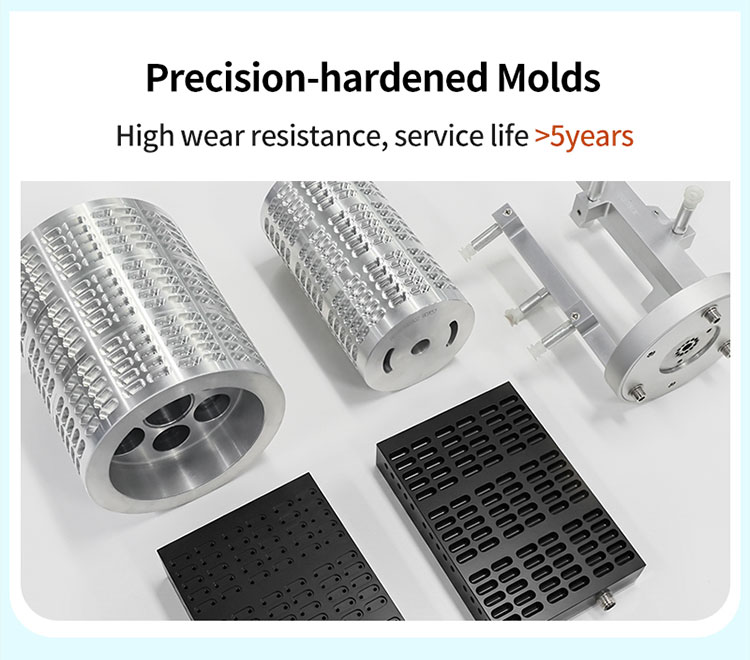
Per i produttori che gestiscono diversi prodotti, i cambi formato influiscono sul tempo disponibile per la produzione. La DPH-190Ultra utilizza attrezzature a cassetto e stazioni modulari per semplificare la rimozione, l'installazione e il posizionamento dello stampo.
Il tempo specificato per la sostituzione completa del set di stampi è entro 30 minuti. Ciò fornisce una base utile per rivedere la procedura di attrezzaggio con un operatore qualificato. La pulizia, lo sgombero della linea, i cambi di alimentatore e i controlli di produzione dovrebbero essere cronometrati separatamente quando si stima l'intervallo completo tra i lotti.
Il layout modulare separa le aree di formatura, saldatura, trazione, codifica e taglio. I componenti della trasmissione meccanica si trovano verso la parte posteriore della macchina, supportando l'accesso per la pulizia e la manutenzione. Le procedure di pulizia dovrebbero riflettere i prodotti gestiti e i requisiti di produzione del produttore stesso.
L'utilizzo del materiale è un'altra parte della pianificazione del formato. Il layout di taglio selezionato determina la quantità di film utilizzabile convertito in confezioni finite e il conseguente sfrido sui bordi. Il posizionamento ripetibile può anche aiutare a ridurre le corse di regolazione non necessarie durante la configurazione.
Per un confronto significativo dei costi, rivedere insieme il layout del blister proposto, le specifiche della bobina e la procedura di configurazione. Registrare l'utilizzo del materiale e la produzione accettata durante una corsa rappresentativa in modo che le scelte dell'attrezzatura possano essere valutate rispetto alle condizioni di produzione reali.
Ispezione, funzioni dati e integrazione dell'astucciatrice
La DPH-190Ultra può essere configurata con funzioni aggiuntive per adattarsi al progetto di produzione. L'offerta dovrebbe identificare le opzioni selezionate e il loro ambito operativo previsto.
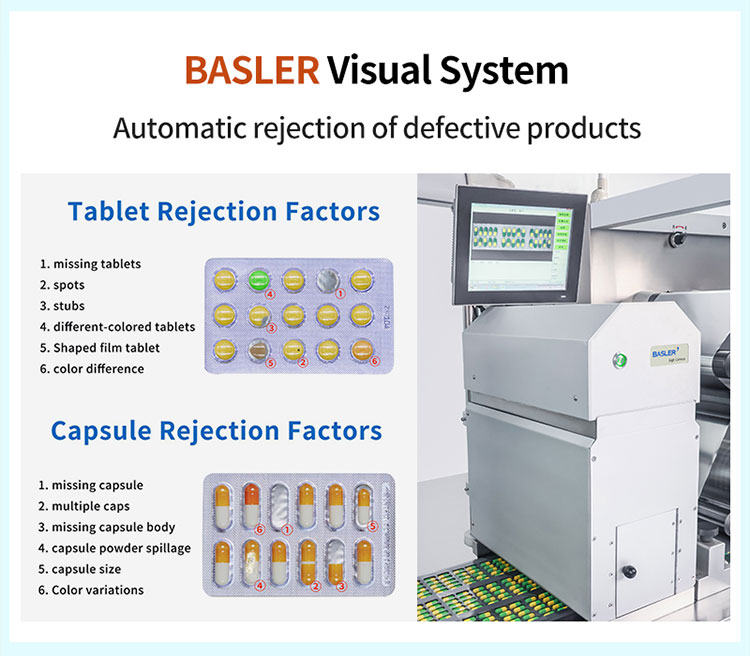
L'ispezione visiva e lo scarto opzionali Basler possono essere presi in considerazione per prodotti mancanti, compresse rotte, prodotti impilati e differenze specificate di dimensione o colore. I requisiti di rilevamento dovrebbero descrivere i difetti da identificare, i campioni utilizzati per i test e il comportamento di scarto previsto. Ciò fornisce ai team di produzione e qualità una base chiara per la valutazione.
Per i progetti di produzione digitale, discutere la connettività MES e le funzioni opzionali OEE o relative alla 21 CFR Part 11. Definire i record, l'accesso utente, le interfacce e la verifica del software necessari per l'installazione. Ciò stabilisce quali funzionalità appartengono alla configurazione fornita e quali dipendono dai sistemi e dalle procedure più ampi del cliente.
La macchina riserva anche un'interfaccia di programma per il collegamento ad apparecchiature a valle come una astucciatrice automatica. La pianificazione dell'integrazione dovrebbe coprire il trasferimento del blister, il conteggio delle confezioni, l'accumulo, i segnali di controllo e il comportamento di arresto/riavvio.
La capacità di astucciamento deve essere calcolata utilizzando il numero di blister per astuccio e la produzione richiesta di astucci finiti. Esaminare queste interfacce in anticipo aiuta le sezioni di blisteratura e astucciamento a operare come un'unica linea di confezionamento coordinata.
Cosa confermare prima di richiedere un preventivo per DPH-190Ultra
Un preventivo utile inizia con una chiara descrizione dell'attività di confezionamento. Inviare a Rich Packing Machinery le seguenti informazioni:
·Campioni di prodotto, dimensioni, forma e caratteristiche di manipolazione rilevanti.
·Un disegno quotato del blister, incluse le cavità per confezione e i requisiti di codifica.
·Specifiche dei materiali di formatura e copertura, spessori e dimensioni delle bobine.
·Produzione accettata sostenuta target, dimensioni dei lotti e frequenza prevista di cambio formato.
·Funzioni richieste di ispezione, scarto, software e integrazione a valle.
·Spazio disponibile, utenze del sito, requisiti della documentazione tecnica ed esigenze di installazione.
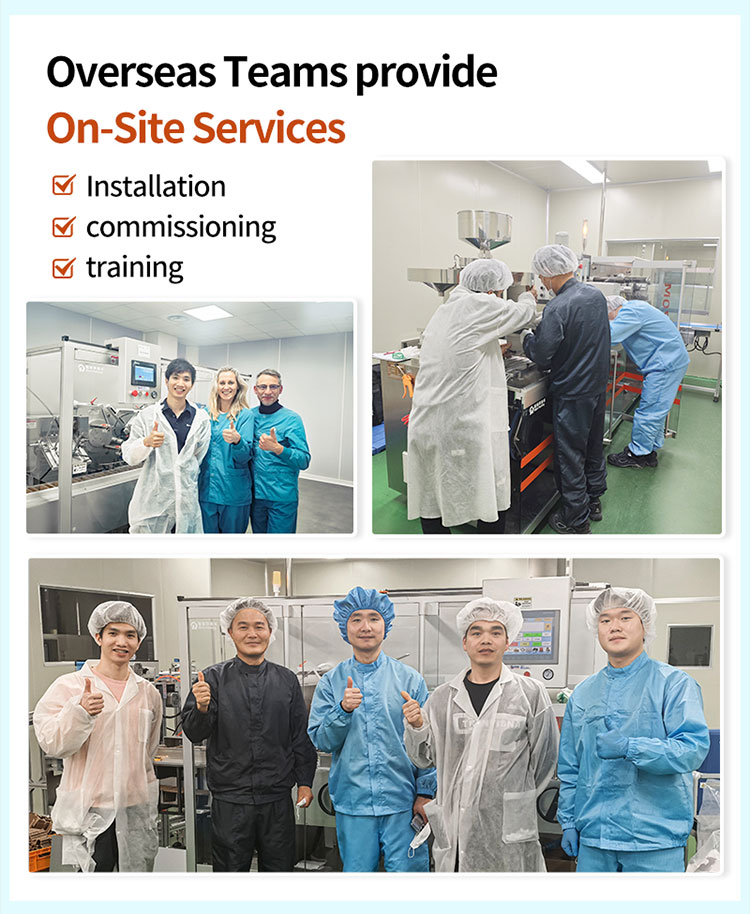
Per gli stabilimenti in Nord America, Europa, Medio Oriente e Sud-est asiatico, la pianificazione del progetto all'estero dovrebbe affrontare le condizioni effettive del sito. Confermare la tensione e la frequenza elettrica, l'aria compressa, il raffreddamento, i percorsi di accesso, la lingua operativa e gli accordi richiesti per la formazione e l'assistenza. L'alimentazione elettrica della DPH-190Ultra può essere personalizzata entro l'intervallo documentato di 110-410 V, 50/60 Hz; l'alimentazione esatta deve essere specificata per la macchina ordinata.
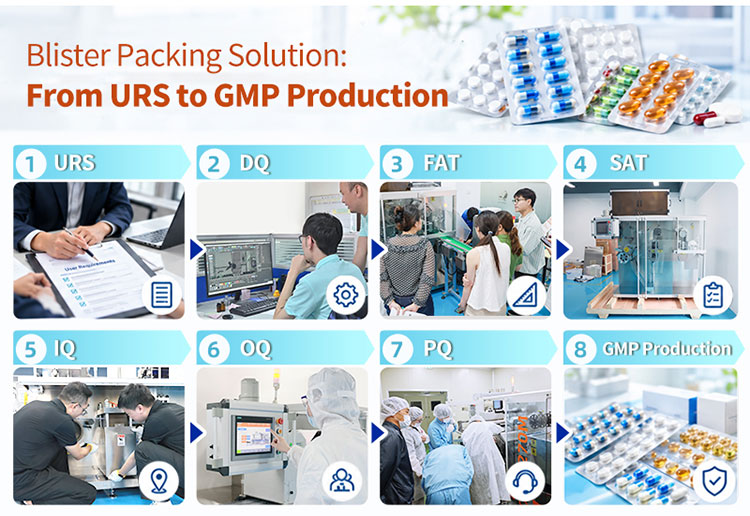
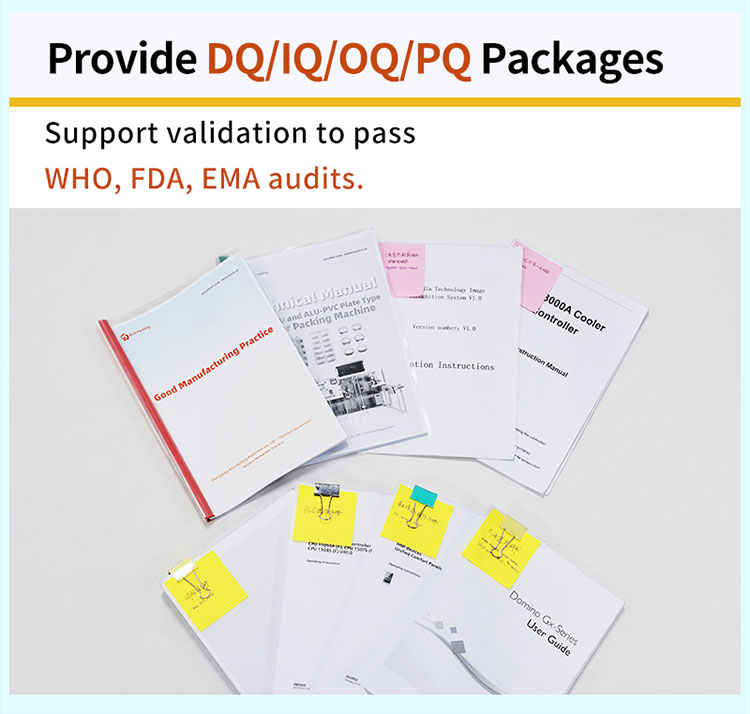
Concordare un collaudo in fabbrica, o FAT, basato sui prodotti, materiali e formati proposti. Punti di accettazione utili includono la produzione sostenuta, i risultati di formatura e sigillatura, il comportamento di alimentazione, le sfide di ispezione, i cambi formato e le interfacce di linea rilevanti. Specificare i documenti tecnici richiesti e l'ambito del supporto alla qualifica nel contratto di acquisto.
Richiedere una revisione della configurazione della DPH-190Ultra
Condividere i campioni di compresse o capsule, il formato blister target e i requisiti di produzione con Rich Packing Machinery per discutere l'alimentatore, l'attrezzatura, le opzioni e il layout di linea appropriati.
FAQ: Blisteratrice DPH-190Ultra
1. Che tipo di blisteratrice è la DPH-190Ultra?
È una blisteratrice a piastra rullante che combina la formatura a piastra piana con la termosaldatura a rulli. La formatura, la trazione e il taglio utilizzano il controllo servoassistito.
2. Qual è la sua produzione massima?
Il massimo nominale è di 300 blister finiti al minuto, o 18.000 all'ora, con tre blister per ciclo di taglio. La produzione effettiva dipende dal prodotto, dai materiali e dal layout.
3. Può confezionare compresse e capsule farmaceutiche e nutraceutiche?
Sì. Gli alimentatori e l'attrezzatura vengono selezionati in base alle dimensioni, alla forma e alle caratteristiche di manipolazione del prodotto. Campioni rappresentativi dovrebbero essere valutati prima dell'approvazione della configurazione.
4. Supporta sia il confezionamento Alu-PVC che Alu-Alu?
Sì, con l'attrezzatura e la configurazione di alimentazione corrispondenti. Le specifiche dei materiali e la produzione ottenibile dovrebbero essere confermate separatamente per ogni applicazione.
5. Quanto tempo richiede un cambio stampo?
Il tempo specificato per la sostituzione completa del set di stampi è entro 30 minuti. La pulizia, lo sgombero della linea e i controlli di produzione richiedono tempi separati.
6. Quanto spazio di installazione è richiesto?
Le dimensioni della macchina elencate sono 3.500 x 950 x 1.800 mm. Prevedere spazio aggiuntivo per l'accesso dell'operatore, la manutenzione, le utenze e le apparecchiature collegate.
7. È inclusa l'ispezione visiva?
L'ispezione visiva Basler e lo scarto sono opzionali. Specificare i controlli dei difetti richiesti e verificare le prestazioni con prodotti rappresentativi e campioni di difetti.
8. Sono disponibili funzioni correlate a 21 CFR Part 11?
Le funzioni software correlate sono opzionali. Definire i record, i controlli, le interfacce e l'ambito di verifica richiesti durante la definizione del progetto.
9. La DPH-190Ultra può collegarsi a un'astucciatrice?
Un'interfaccia di programma è riservata per il collegamento a valle. Il trasferimento dei blister, il conteggio delle confezioni, le velocità operative e i segnali di controllo richiedono una revisione dell'integrazione specifica per il progetto.
10. L'alimentazione elettrica può adattarsi a un'installazione all'estero?
L'intervallo personalizzabile documentato è 110-410 V a 50/60 Hz. Confermare l'alimentazione esatta del sito e la configurazione elettrica finale prima di ordinare.
11. Cosa dovrebbero confermare gli acquirenti riguardo al FAT e ai documenti tecnici?
Concordare i prodotti di test, i materiali, le condizioni di esecuzione e i criteri di accettazione. Elencare i manuali, i disegni e i documenti di supporto alla qualifica richiesti nel contratto di acquisto.
12. Come vengono determinati il prezzo e i tempi di consegna?
Dipendono dall'attrezzatura, dagli alimentatori, dall'ispezione, dalle opzioni software e dall'ambito di integrazione. Inviare campioni, un disegno del blister e i requisiti di produzione per un preventivo e una pianificazione specifici per il progetto.


 Rete IPv6 supportata