




 Casa
 Prodotti
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

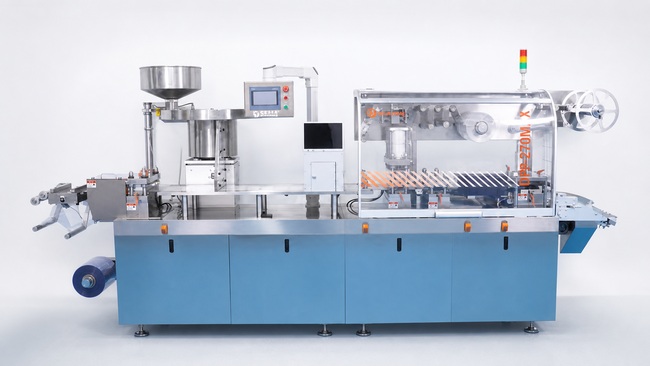
Per un produttore farmaceutico a contratto, un CDMO o un produttore OEM, una singola linea di confezionamento in blister potrebbe dover gestire nel tempo prodotti, formati di compresse o capsule, configurazioni delle cavità e dimensioni finali dei blister diversi.
La frequenza effettiva dei cambi di formato dipende dal portafoglio prodotti di ciascun produttore, dagli ordini dei clienti e dalle dimensioni dei lotti. Alcuni stabilimenti possono avviare lunghe campagne di produzione dello stesso prodotto, mentre altri possono modificare le specifiche più frequentemente. Ciò che conta è cosa succede quando è necessario avviare la produzione con le specifiche successive.
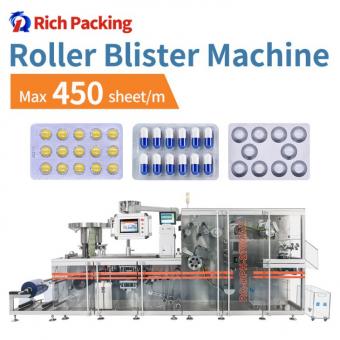
In questo ambiente, la velocità nominale di unmacchina per il confezionamento in blisterRacconta solo una parte della storia. Una macchina può funzionare rapidamente una volta avviata la produzione, ma se ogni cambio di formato richiede lunghi smontaggi, allineamenti manuali e ripetuti test, una quantità significativa di tempo di produzione disponibile viene comunque persa tra un lotto e l'altro.
Per i produttori a contratto,tempo di cambiofa parte della reale capacità produttiva.
La domanda da porsi al momento dell'acquisto non dovrebbe quindi limitarsi a "Qual è la velocità massima della macchina per il blisteraggio?". Dovrebbe includere anche: "In quanto tempo la linea può essere preparata per la successiva specifica di prodotto?".
Il passaggio da una specifica di blister a un'altra non si limita alla semplice sostituzione di uno stampo. A seconda del prodotto e del layout del blister, potrebbe essere necessario modificare o regolare diverse postazioni di lavoro, tra cui:
Ad esempio, una diversa dimensione di compressa o capsula può richiedere una nuova disposizione delle cavità, mentre una diversa dimensione della piastra blister finale può influire sia sugli utensili di formatura che di taglio. Ogni stazione aggiuntiva diventa un'ulteriore potenziale fonte di tempo di regolazione se il suo posizionamento non è ripetibile.
Ecco perché la progettazione del cambio di attrezzatura è più importante del semplice numero di viti. La vera questione è quanto lavoro di allineamento resti da fare dopo l'installazione dei nuovi utensili.
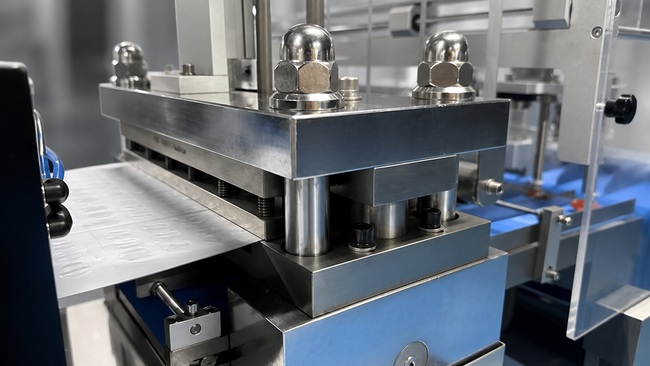
Il problema principale del cambio formato delle tradizionali macchine per blister non risiede semplicemente nella necessità per gli operatori di rimuovere più viti o sollevare più componenti dello stampo. Gran parte del processo si basa sull'esperienza e sulla sensibilità del tecnico nell'utilizzo della macchina.
Una volta installati gli stampi superiore e inferiore, è comunque necessario un allineamento manuale. Piccole deviazioni possono influire sulla posizione di formatura, sulla precisione della sigillatura o sull'allineamento del taglio. Il tecnico potrebbe dover allentare l'utensile, spostarlo leggermente, stringerlo nuovamente ed eseguire un altro test. Questa operazione può essere ripetuta più volte fino a ottenere una posizione accettabile.
Poiché questa regolazione si basa in larga misura sul giudizio personale, il tempo necessario può variare notevolmente da un operatore all'altro.
Secondo la nostra esperienza, anche un tecnico esperto potrebbe aver bisogno di più di un'ora. Un operatore senza sufficiente esperienza potrebbe impiegare mezza giornata e comunque non riuscire a completare la regolazione correttamente.
Per un produttore a contratto, ciò crea un rischio pratico di produzione: l'efficienza dipende non solo dalla macchina, ma anche da chi esegue il cambio di formato quel giorno.
Se solo uno o due tecnici esperti sono in grado di eseguire l'allineamento degli stampi in modo affidabile, questi diventano un collo di bottiglia ogni volta che la produzione deve passare a una specifica diversa.
Il passaggio di consegne tradizionale può quindi influire su:
L'obiettivo di un sistema di cambio formato più semplice non è semplicemente quello di far lavorare più velocemente lo stesso tecnico. Ciò rende il processo più uniforme e riduce la dipendenza dall'esperienza del singolo tecnico.
Sui modelli e configurazioni di macchine confezionatrici blister Rich Packing applicabili, le principali stazioni di cambio stampo utilizzano una struttura modulare con posizionamento fisso.
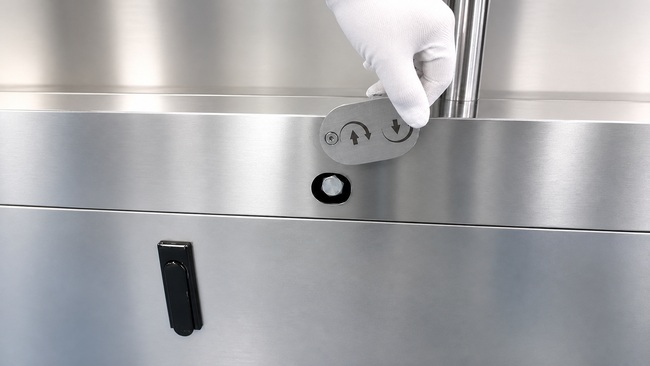
Anziché chiedere al tecnico di installare separatamente i componenti superiore e inferiore dello stampo e poi di cercare manualmente la posizione operativa corretta, il set di stampi può essere gestito come un modulo completo. Strutture di posizionamento fisse guidano il modulo nella sua posizione prevista.
Il processo di transizione di base è il seguente:
Per i modelli e le configurazioni applicabili, un operatore qualificato può completare l'intero cambio stampo della macchina in circa 15 minuti, a seconda del formato del blister e della configurazione della macchina.
Il punto chiave non è semplicemente raggiungere un tempo di cambio stampo di 15 minuti. Il miglioramento più significativo è che l'operatore non ha più bisogno di affidarsi in modo così massiccio a ripetuti allineamenti manuali o all'esperienza personale per "trovare" la posizione corretta dello stampo dopo ogni sostituzione.
L'obiettivo è trasformare il cambio di produzione da un'attività dipendente dall'esperienza in una procedura operativa più standardizzata.
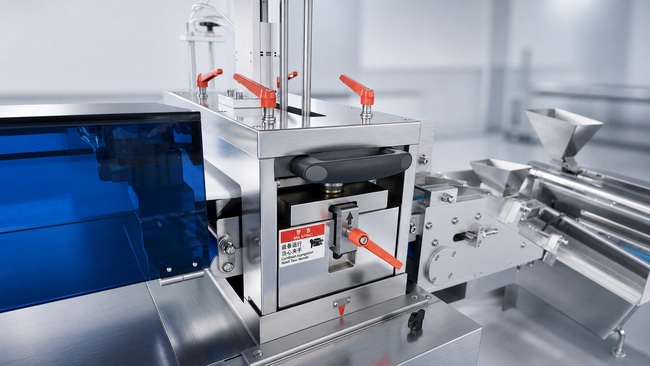
La stazione di taglio è una delle aree in cui il cambio stampo tradizionale può diventare particolarmente problematico. Gli stampi di taglio superiore e inferiore devono lavorare nella corretta posizione relativa.
Se l'allineamento non è corretto, la piastra blister finita potrebbe presentare bordi irregolari, dimensioni errate o tagli incompleti. Con una configurazione tradizionale, l'operatore potrebbe dover allentare lo stampo di taglio, riposizionarlo, stringerlo nuovamente ed eseguire un altro test diverse volte prima di raggiungere una posizione di taglio accettabile.
Rich Packing utilizza una stazione di taglio modulare a cassetto nelle configurazioni applicabili. L'intera fustella di taglio può essere estratta come un unico modulo. Quando cambia il formato del blister, l'operatore rimuove il modulo corrente, inserisce quello nuovo nell'apposito alloggiamento fisso e lo blocca in posizione.
Ciò riduce la necessità di riposizionare manualmente i componenti di taglio superiore e inferiore. Per i produttori che devono cambiare formato in base alla propria struttura degli ordini, il vantaggio pratico è rappresentato dal minor tempo impiegato per trovare la posizione di taglio corretta prima di poter iniziare un nuovo lotto.
Contribuisce inoltre a ridurre le prove di taglio non necessarie, eseguite unicamente per correggere l'allineamento del taglio, il che a sua volta può ridurre il consumo di materiale di imballaggio durante la fase di configurazione.
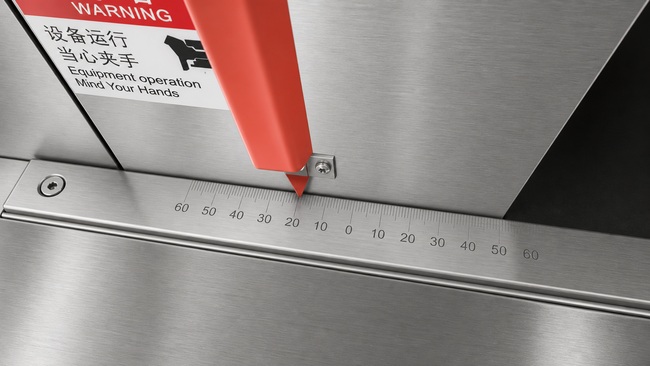
Lo stesso principio si applica alla stazione di formatura. Su una tradizionale macchina per blister, gli stampi di formatura superiore e inferiore vengono solitamente installati separatamente, seguiti da una regolazione manuale per garantire un allineamento preciso delle cavità.
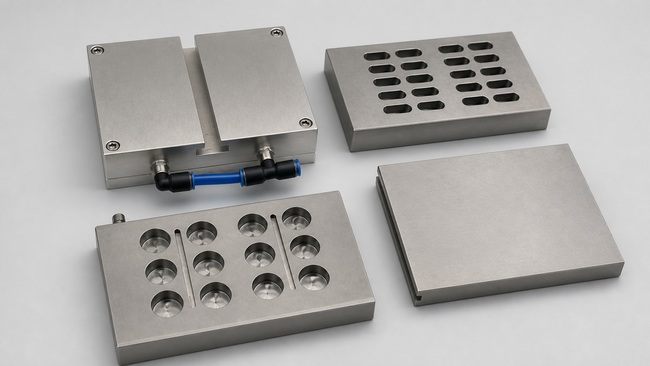
Grazie alla stazione di formatura modulare, l'intero set di stampi viene assemblato come un'unica unità. Gli operatori devono semplicemente far scorrere il modulo nella sua sede fissa e bloccarlo in posizione, riducendo le operazioni di regolazione e rendendo i cambi di formato più uniformi.
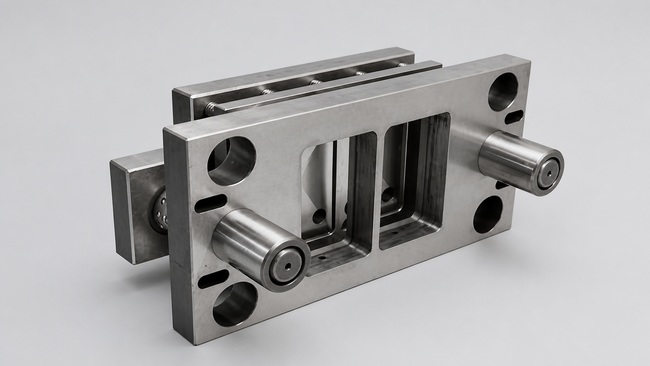
La facilità di sostituzione degli stampi è utile solo se gli utensili sono in grado di mantenere prestazioni stabili anche durante la produzione a lungo termine.
Rich Packing utilizza acciaio per utensili giapponese DC53 per la matrice di taglio. Questo materiale offre elevata durezza, resistenza all'usura e stabilità dimensionale. Con un corretto utilizzo e una manutenzione adeguata, la matrice di taglio può rimanere in servizio per oltre 15 anni. Per un produttore conto terzi che utilizza un'unica linea per diversi prodotti dei clienti, utensili durevoli riducono un'ulteriore fonte di interruzione. Una matrice di taglio utilizzata frequentemente deve continuare a produrre dimensioni delle lamiere finite costanti e bordi puliti anche in cicli di produzione ripetuti.
La superficie di taglio contribuisce inoltre a creare bordi delle bolle lisci, riducendo la presenza di spigoli vivi o ruvidi durante l'ispezione, l'imballaggio e la movimentazione.
In termini pratici, la qualità della matrice di taglio influisce sulla precisione del taglio, sull'aspetto finale delle bolle, sulla durata degli utensili, sulla frequenza di manutenzione e sulla costanza della produzione.
|
Confronto |
Lama da taglio DC53 |
Lama da taglio convenzionale |
|
Resistenza all'usura |
★★★★★ Eccellente |
★★★☆☆ Standard |
|
Resistenza |
Elevata tenacità con forte resistenza alla scheggiatura |
Più soggetto a usura dei bordi o scheggiature in caso di utilizzo continuo. |
|
Ritenzione degli elementi |
Mantiene un vantaggio competitivo per una produzione a lungo termine |
Richiede un'affilatura o una sostituzione più frequenti |
|
Stabilità di taglio |
Prestazioni di taglio costanti su cicli di produzione prolungati. |
Le prestazioni diminuiscono gradualmente con l'usura della lama. |
|
Frequenza di manutenzione |
Basso |
Relativamente alto |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
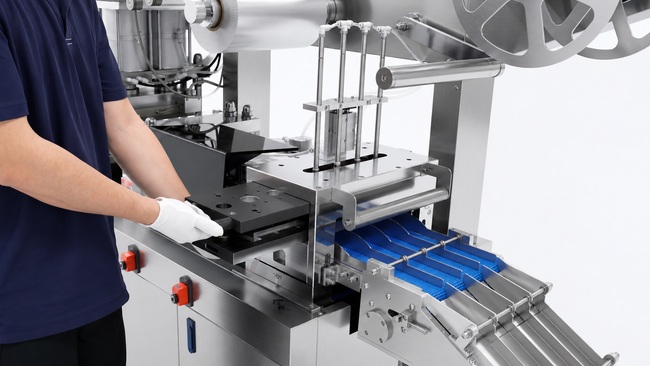
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
Il tempo necessario dipende dalla struttura della macchina, dal formato del blister e dall'esperienza dell'operatore. Con un sistema tradizionale, anche un tecnico esperto potrebbe impiegare più di un'ora, mentre un operatore inesperto potrebbe impiegarne mezza giornata e avere comunque difficoltà con le regolazioni. Per i modelli e le configurazioni modulari Rich Packing applicabili, un operatore qualificato può completare l'intero cambio stampo in circa 15 minuti.
I produttori a contratto, le CDMO e i produttori farmaceutici OEM potrebbero dover gestire specifiche del cliente diverse sulla stessa linea di produzione. Un cambio di produzione più rapido e ripetibile riduce i tempi di inattività tra i lotti e rende la pianificazione della produzione meno dipendente dall'esperienza del singolo tecnico.
A seconda del prodotto e della configurazione del blister, il cambio formato può coinvolgere la stazione di formatura, il sistema di alimentazione, la stazione di termosaldatura, la stazione di codifica del lotto e la stazione di taglio.
Sì, quando la macchina è dotata degli stampi corrispondenti e il prodotto rientra nel campo di applicazione della macchina. Diverse dimensioni di compresse o capsule, configurazioni delle cavità e dimensioni del blister finito possono richiedere stampi diversi.
L'allineamento manuale tradizionale spesso dipende fortemente dall'esperienza del tecnico. Una struttura modulare con posizionamento fisso è progettata per ridurre questa dipendenza. Dopo un'adeguata formazione, gli operatori possono completare molte fasi di cambio formato in modo più coerente sulle configurazioni applicabili.
L'allineamento tradizionale può richiedere ripetute prove prima che le posizioni di formatura, sigillatura e taglio siano corrette. Un posizionamento più ripetibile riduce i cicli di regolazione non necessari, contribuendo a ridurre il consumo di PVC, fogli di alluminio e materiale durante la fase di impostazione.
Oltre alla velocità di esecuzione, verificare la procedura effettiva di cambio formato, il metodo di posizionamento dello stampo, i tempi di sostituzione degli utensili, i requisiti dell'operatore, il numero di fasi di regolazione, gli scarti di setup previsti e l'assistenza tecnica disponibile dopo la consegna.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Rete IPv6 supportata