




 Casa
 Prodotti
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

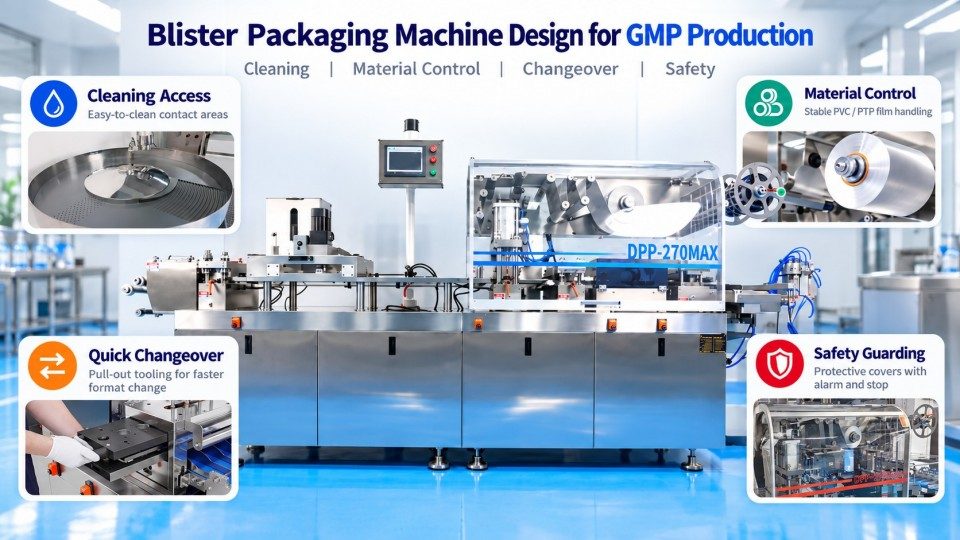
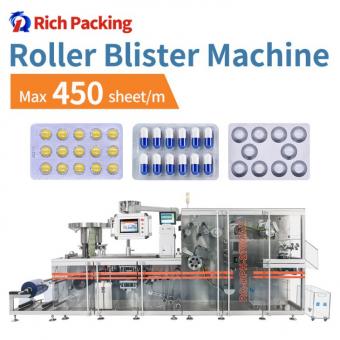
Macchina confezionatrice blister Il design supporta le GMP riducendo i rischi di contaminazione, migliorando il controllo del materiale di imballaggio e facilitando la pulizia e il cambio formato. Le superfici a contatto con il prodotto devono essere idonee all'uso farmaceutico, le aree di alimentazione devono essere accessibili per la rimozione dei residui e il rilevamento dei materiali aiuta a prevenire il funzionamento continuato con film in PVC o fogli di alluminio rotti. Le attrezzature estraibili di formatura, saldatura e tranciatura sono progettate per velocizzare la sostituzione degli stampi in caso di cambio formato dei blister.
Allarmi di sicurezza, ripari di protezione e arresti di emergenza affrontano i pericoli legati alle parti della macchina riscaldate e in movimento. Queste caratteristiche completano i requisiti GMP relativi all'idoneità delle apparecchiature, alla pulizia e alla manutenzione ai sensi della norma FDA 21 CFR 211.63–211.67. La loro efficacia dipende da un'adeguata configurazione delle apparecchiature, dalle procedure operative e dai controlli funzionali. Per i produttori farmaceutici, questi dettagli di progettazione influenzano il controllo della qualità del prodotto, la sicurezza degli operatori e il tempo richiesto per la manutenzione ordinaria e i cambi lotto.
Le GMP non prescrivono un layout universale della macchina blisteratrice né richiedono che ogni modello disponga degli stessi sensori. Richiedono ai produttori di utilizzare apparecchiature idonee all'operazione prevista, di mantenerle in condizioni controllate e di prevenire contaminazioni ed errori di confezionamento. La progettazione della macchina rende tali attività più facili — o più difficili — da eseguire in modo coerente.
Un alimentatore con angoli difficili da raggiungere può trattenere polvere di compresse dopo un lotto. Un accesso difficoltoso alla stazione di saldatura complica l'ispezione dopo un inceppamento del foglio; cambi di materiale disorganizzati aumentano i rischi di scambio.
Negli Stati Uniti, la norma FDA 21 CFR 211.63 copre la progettazione e l'ubicazione adeguate delle apparecchiature; la 211.65 si occupa delle superfici a contatto con i prodotti farmaceutici o i materiali in corso di lavorazione; e la 211.67 copre le procedure scritte di pulizia e manutenzione e i relativi registri. La sezione 211.130 richiede inoltre controlli contro gli scambi di confezionamento ed etichettatura, inclusi i controlli prima dell'inizio del confezionamento. Il capitolo 3 delle GMP dell'UE richiede inoltre una disposizione e una progettazione delle apparecchiature che riducano al minimo gli errori e consentano una pulizia e una manutenzione efficaci.
Un telaio in acciaio inossidabile o una custodia protettiva non rendono una macchina autonomamente “certificata GMP”. I produttori devono dimostrare che le apparecchiature, i metodi di pulizia, le procedure operative e i controlli di confezionamento funzionano per i loro prodotti. La sicurezza meccanica richiede una valutazione separata.
Valutare l'apparecchiatura collegando i rischi di produzione alle caratteristiche di progettazione e alle evidenze dei test.
Piccoli punti di contatto vicino ad alimentatori, guide, giunti e parti rimovibili possono trattenere polvere o frammenti. La progettazione igienica combina materiali idonei con l'accesso per la pulizia, l'ispezione e la manutenzione.
Su una linea di blister per compresse o capsule, l'area di alimentazione è particolarmente importante perché il prodotto non sigillato è esposto prima di entrare negli alveoli. I residui possono accumularsi sui componenti dell'alimentatore o attorno al percorso di trasferimento del prodotto. Gli operatori necessitano di un accesso sufficiente per rimuovere i residui di prodotto e ispezionare le superfici prima dell'operazione successiva.
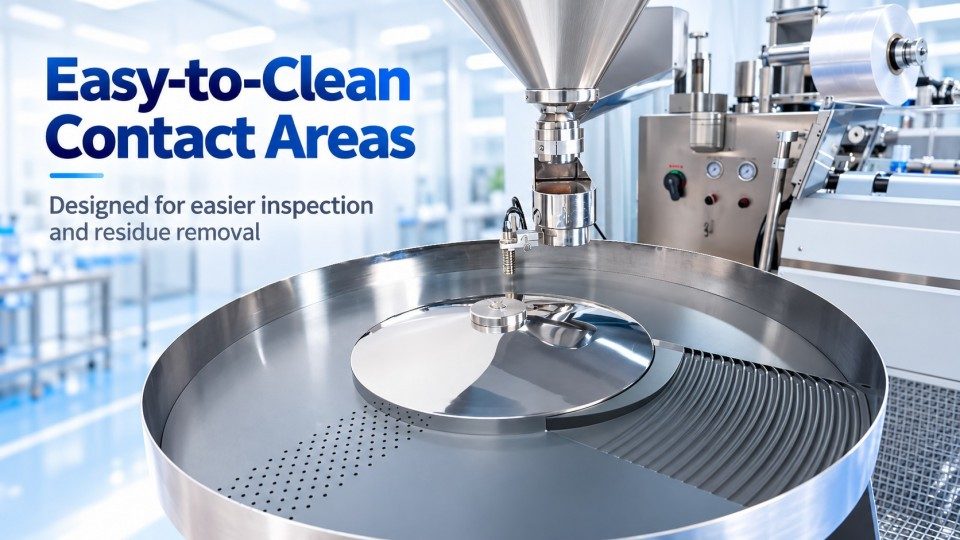
I componenti a contatto con il prodotto devono utilizzare materiali idonei e pulibili; l'acciaio inossidabile 316 è un'opzione per le superfici esposte ai prodotti farmaceutici. Ciò supporta la durata e la pulibilità del materiale, ma il solo grado di acciaio inossidabile non dimostra l'idoneità per ogni formulazione o prodotto chimico di pulizia. I produttori devono anche considerare le condizioni della superficie, le guarnizioni, l'usura e la compatibilità con la loro procedura di pulizia convalidata o altrimenti giustificata.
Controllare l'alimentatore, le superfici di contatto, i percorsi di guida, i giunti e gli elementi di fissaggio. Le istruzioni di pulizia dovrebbero specificare la rimozione delle parti, il rimontaggio e l'ispezione prima dell'uso.
I quadri elettrici, gli azionamenti e i punti di lubrificazione creano esigenze di manutenzione che differiscono da quelle delle aree di prodotti farmaceutici esposti. Un layout ben progettato separa le zone elettriche e di contatto con il materiale ove appropriato, contribuendo a ridurre le opportunità di contaminazione correlata alla manutenzione.
La separazione non crea un recinto sterile. Polvere, guarnizioni danneggiate, utensili e residui di detergenti richiedono comunque controlli. I metodi di pulizia dipendono dal prodotto e dalle procedure del sito; le funzioni CIP o SIP integrate non sono date per scontate.
La norma FDA 21 CFR 211.67 richiede procedure scritte di pulizia e manutenzione, incluse responsabilità, metodi, ispezione e registri. Per i cambi formato tra prodotti diversi, i produttori dovrebbero definire limiti di accettazione dei residui appropriati e dimostrare l'efficacia della pulizia in base alla loro strategia di controllo della contaminazione. La frequenza e la portata della verifica aggiuntiva dipendono dal rischio, non da una regola arbitraria secondo cui ogni sostituzione di utensili richiede una riqualificazione completa.
Il film di formatura in PVC e il foglio di alluminio PTP devono avanzare senza strapparsi o esaurirsi inosservati. Allo stesso tempo, le superfici di saldatura riscaldate e i meccanismi di formatura e tranciatura in movimento necessitano di una protezione adeguata per gli operatori.
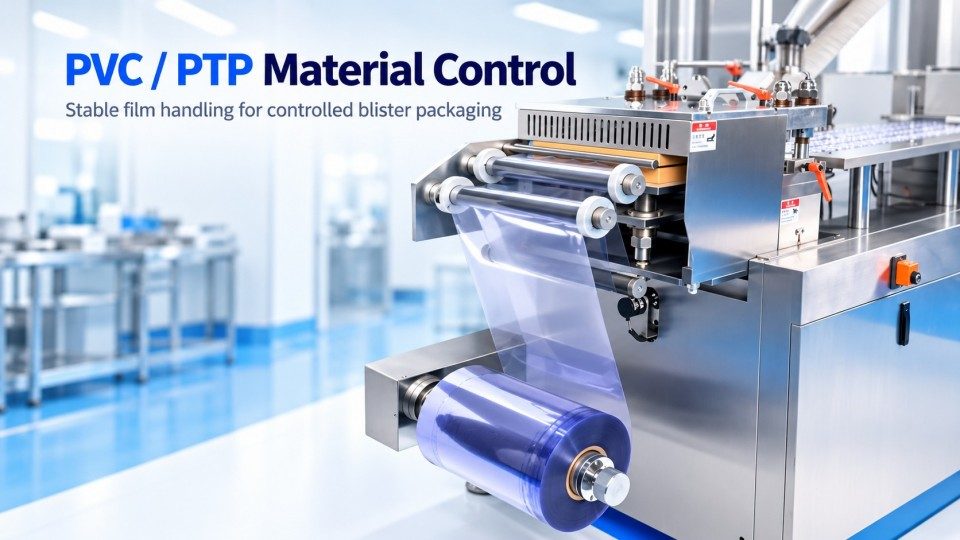
Il PVC strappato può interrompere la formatura degli alveoli; il foglio di copertura rotto può lasciare tasche scoperte. L'indicizzazione continua rende inoltre i blister interessati più difficili da identificare.
Una macchina confezionatrice blister ben progettata è in grado di rilevare le rotture nel film di formatura in PVC e nel foglio di alluminio PTP e di fermarsi automaticamente quando questa protezione è installata. Una volta che l'operatore ripara o sostituisce il materiale, il percorso del nastro e la registrazione devono essere controllati. Il materiale esposto al guasto e al processo di riavvio deve essere gestito secondo la procedura approvata di scarto e ispezione della linea.
L'esaurimento del materiale è una condizione separata. Gli allarmi di esaurimento del materiale avvisano gli operatori quando la fornitura di PVC o foglio PTP si esaurisce. Questi avvisi aiutano gli operatori a rispondere a una bobina vuota, ma non sostituiscono il test di integrità della saldatura, l'ispezione degli alveoli o la verifica del corretto materiale di imballaggio.
I ripari limitano l'accesso alle parti pericolose mentre gli operatori utilizzano la macchina. Il modello DPP-270Max di Rich Packing include coperture protettive attorno alle sue stazioni di lavoro e una funzione di arresto di emergenza. L'apertura della copertura protettiva tra la stazione di termosaldatura e quella di tranciatura attiva automaticamente un allarme e arresta la macchina.
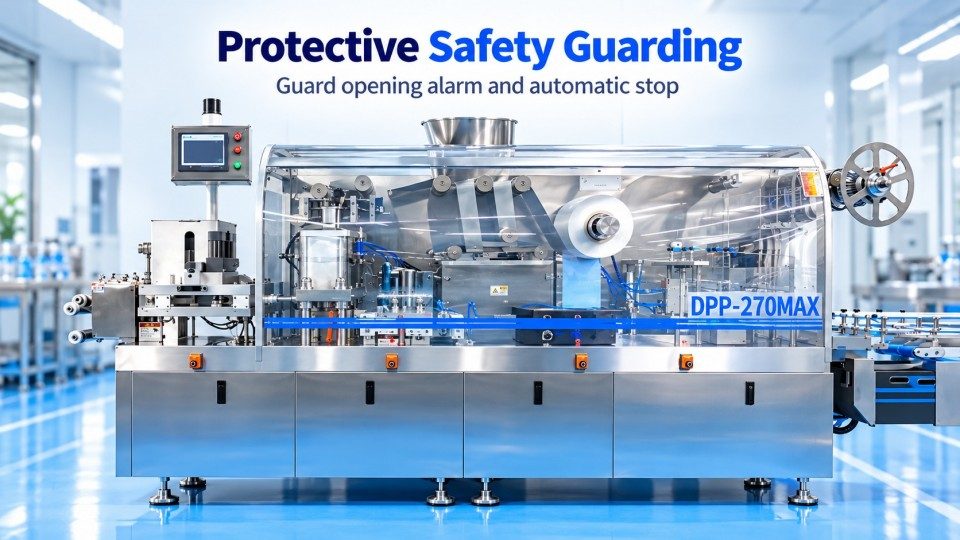
L'allarme, la risposta di arresto e le condizioni di riavvio devono essere verificati rispetto alla documentazione di sicurezza approvata durante il collaudo dell'apparecchiatura.
La norma ISO 12100 fornisce un quadro per la valutazione del rischio delle macchine. La norma ISO 14120 copre la costruzione e la selezione di ripari fissi e mobili, mentre la norma ISO 14119:2024 riguarda i dispositivi di interblocco utilizzati con i ripari. Si tratta di norme di sicurezza delle macchine piuttosto che di sostituti per la pulizia GMP o i controlli di confezionamento.
Prima di riprendere la produzione, gli operatori devono controllare la macchina e qualsiasi materiale interessato.
Verificare ciascun allarme specificato tramite test sicuri e documentati. Controllare le risposte alla rottura di PVC e fogli, gli avvisi di esaurimento, i messaggi di guasto e le condizioni di riavvio. Per la copertura di protezione tra le stazioni di termosaldatura e fustellatura, verificare sia l'attivazione automatica dell'allarme che l'arresto della macchina. Testare l'arresto di emergenza secondo la procedura di sicurezza approvata separata.
I cambi formato delle blisteratrici comportano materiali di imballaggio, attrezzature e sdoganamento del lotto. Un lavoro meccanico più rapido riduce una parte dei tempi di inattività; l'avviamento richiede comunque autorizzazioni e controlli approvati.
Una piattaforma dedicata per la giuntatura rapida del PVC rende la sostituzione del film più gestibile. Invece di lottare per allineare le estremità libere del film lavorando attorno al percorso di svolgimento, gli operatori dispongono di un'area designata per preparare la connessione. Ciò contribuisce a ridurre le difficoltà di manipolazione durante la sostituzione delle rotoli.
Gli operatori devono seguire la procedura di giuntatura approvata, confermare le specifiche e l'allineamento del film ed escludere le sezioni giuntate non idonee dalle confezioni finite secondo necessità.
La sostituzione del film di formatura è solo una parte di un cambio materiale. Quando viene utilizzato un foglio PTP stampato, gli operatori devono verificare le specifiche del foglio, l'identità del prodotto, la resistenza e la grafica rispetto alle istruzioni di imballaggio approvate prima del riavvio. Anche un blister correttamente formato e sigillato non è accettabile se il suo foglio stampato appartiene al prodotto o al dosaggio errato.
Il modello DPP-270Max di Rich Packing utilizza attrezzature estraibili presso le stazioni di formatura, termosaldatura e fustellatura. Questo design riduce il lavoro meccanico richiesto per i cambi formato: gli operatori possono rimuovere un set di utensili esistente e installare un ricambio senza smontare estensivamente i gruppi circostanti.
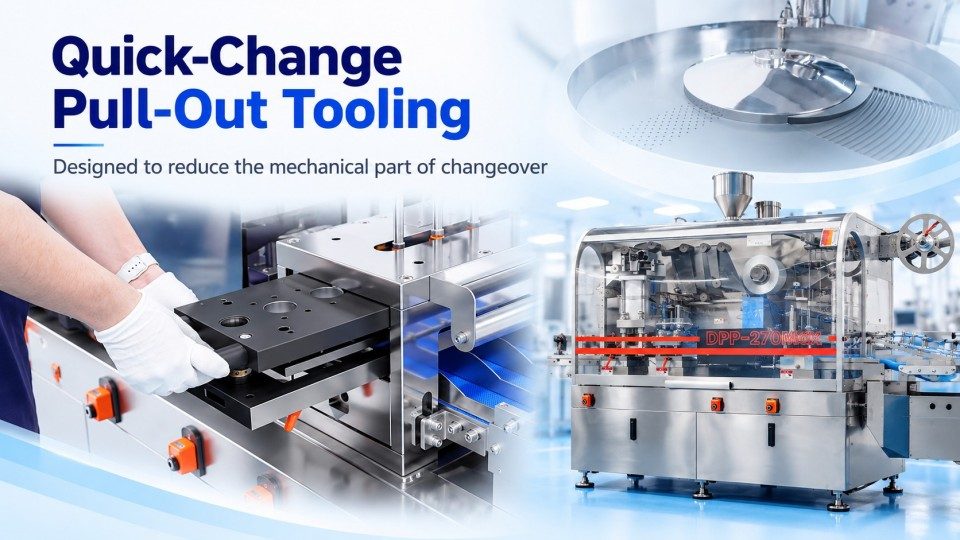
Dopo la sostituzione, gli operatori devono verificare l'identità dell'utensile, l'installazione sicura, l'allineamento e le impostazioni per il successivo formato di blister. La profondità di formatura e la sede della cavità, le condizioni di saldatura e la posizione di taglio richiedono tutte attenzione poiché una modifica dell'attrezzatura può influire sulla qualità della confezione finita.
La sostituzione delle attrezzature è solo una parte del cambio lotto completo, che copre anche la pulizia, lo sgombero, la riconciliazione dei materiali, i blister di prova e l'approvazione. Nessun tempo di cambio formato fisso è dato per scontato senza dati verificati specifici per il modello.
Prima dell'inizio del lotto successivo, le compresse o le capsule precedenti, il PVC e il foglio non utilizzati, i materiali stampati, le sezioni di scarto del nastro e gli identificatori di lotto devono essere rimossi come specificato dalla procedura approvata. Il nuovo materiale e le attrezzature devono corrispondere all'ordine di lavoro e una persona autorizzata deve confermare che i controlli richiesti siano completati.
Ad esempio, dopo il passaggio da un dosaggio di compresse a un altro, la semplice installazione della matrice di formatura corretta non esclude uno scambio di persona. Vecchio foglio di copertura, compresse avanzate o un lavoro di stampa non modificato potrebbero essere ancora presenti. La normativa FDA 21 CFR 211.130 affronta direttamente l'esame dei materiali di imballaggio e l'ispezione delle strutture di imballaggio prima dell'uso. Un'apparecchiatura di facile accesso può rendere tale ispezione più pratica, ma non può sostituirla.
Le valutazioni delle apparecchiature dovrebbero collegare ciascun requisito utente a un rischio operativo e a un test documentato. Una funzione da catalogo non costituisce prova delle prestazioni presso il sito di installazione.
|
Rischio o requisito di produzione |
Progettazione o controllo pertinente |
Controllo pratico |
|
Rottura del PVC o del film di copertura |
Rilevamento della rottura del materiale e arresto automatico |
Verificare in sicurezza ogni funzione di rottura del materiale; registrare la risposta della macchina e le condizioni di riavvio |
|
Esaurimento del rotolo di PVC o di film |
Allarme di esaurimento materiale |
Confermare che venga visualizzato l'allarme corretto per ciascun materiale esaurito |
|
Accesso a stazioni in movimento o riscaldate |
Protezioni antinfortunistiche, allarme di apertura protezione e arresto automatico, arresto di emergenza |
Verificare l'allarme e l'arresto della macchina all'apertura del coperchio specificato; testare l'arresto di emergenza rispetto al progetto di sicurezza approvato |
|
Presenza di polvere o frammenti dopo un lotto |
Alimentatore accessibile e superfici a contatto con il prodotto |
Seguire il metodo di pulizia approvato; ispezionare le posizioni definite e registrare i risultati |
|
Formato di attrezzaggio o confezionamento errato |
Parti di formato identificate e controlli di set-up approvati |
Verificare l'identità dell'attrezzaggio, il posizionamento, il fissaggio, l'identità del materiale e i lotti di avviamento |
|
Cambio utensili meccanico lungo |
Utensili di formatura, sigillatura e tranciatura estraibili |
Confermare che i relativi utensili possano essere rimossi, sostituiti, allineati e fissati secondo la procedura di cambio formato approvata |
|
Cattiva formatura o sigillatura dopo il cambio formato |
Impostazioni controllate e controlli di processo |
Ispezionare la forma della cavità, la registrazione, la qualità della sigillatura e il taglio rispetto ai criteri di accettazione approvati |
Questi controlli possono essere distribuiti lungo tutto il ciclo di vita della qualifica. In occasione del collaudo in fabbrica (FAT), i team possono confermare le caratteristiche meccaniche specificate e simulare gli allarmi definiti prima della spedizione. Durante il collaudo di accettazione sul sito (SAT), possono valutare le funzioni che dipendono dall'installazione, dalle utenze o dall'ambiente di ricezione. La qualifica di installazione (IQ) documenta l'installazione rispetto ai requisiti approvati, mentrequalifica operativa (OQ) verifica le funzioni e i limiti operativi definiti. La qualifica delle prestazioni (PQ), ove applicabile, dimostra il processo nelle condizioni di produzione previste. L'allegato 15 delle norme di buona fabbricazione dell'UE (EU GMP Annex 15) descrive un approccio di qualifica basato sul rischio; il piano di convalida approvato del sito dovrebbe definire l'ambito dei test in base ai rischi del sistema e ai requisiti degli utenti concordati.
Anche la qualità del confezionamento richiede prove specifiche. Un allarme di rottura del film riuscito non dimostra che ogni blister sia sigillato correttamente. La sigillatura dipende dalla combinazione dei materiali e dalle condizioni operative qualificate, tra cui temperatura, pressione e tempo di contatto, laddove rilevanti per l'apparecchiatura. Il team dovrebbe utilizzare test e criteri di accettazione approvati per confermare l'integrità della confezione e ispezionare i campioni dopo la configurazione, i cambi di materiale e la manutenzione secondo necessità. Non si deve dare per scontata alcuna specifica funzione di ispezione visiva o di test della sigillatura in linea, a meno che non sia documentata sulla macchina.
Le apparecchiature utilizzate nella produzione controllata secondo le GMP devono essere pulibili e le loro funzioni legate alla qualità verificabili; la sicurezza dell'operatore richiede misure di protezione separate. Confronta le funzioni di sicurezza, l'accesso per la pulizia, la movimentazione dei materiali e le caratteristiche di cambio formato con i requisiti dell'utente, quindi confermale tramite test appropriati.
Il modello DPP-270Max di Rich Packing include queste caratteristiche di design conformi alle norme GMP: una piattaforma di lavoro spaziosa e piatta per una pulizia più semplice, componenti a contatto con il prodotto in acciaio inossidabile 316 e lega di alluminio, e zone elettriche e di contatto con il materiale separate per contribuire a ridurre i rischi di contaminazione crociata. Dispone inoltre di un sistema di rilevamento della rottura del materiale PVC/PTP con arresto automatico, allarmi di esaurimento del materiale, un allarme di apertura delle protezioni con arresto automatico, una piattaforma di giunzione rapida per PVC e utensili estraibili a cambio rapido.
Contatta Rich Packing per discutere la configurazione per la tua applicazione di confezionamento in blister.
Materiali idonei a contatto con il prodotto, aree di pulizia accessibili, movimentazione affidabile dei materiali e una progettazione di apparecchiature manutenibili contribuiscono tutti. Il produttore deve inoltre stabilire procedure adeguate, la qualificazione e controlli di produzione documentati per il prodotto e il sito previsti.
Essi affrontano principalmente i rischi legati ai macchinari e alla protezione dell'operatore. Le GMP si concentrano sulla qualità dei medicinali, sulla prevenzione della contaminazione e sulle operazioni controllate. Entrambi sono importanti, ma la sicurezza dei macchinari deve essere valutata rispetto alla valutazione del rischio applicabile e alle norme di sicurezza.
Una pellicola in PVC rotta può interrompere la termoformatura dei blister, mentre un foglio di alluminio rotto può lasciare le cavità del blister non sigillate. Sulle macchine dotate di rilevamento della rottura del materiale, il sistema interrompe automaticamente la produzione quando viene rilevata una rottura. Gli operatori devono riparare il materiale, verificarne l'allineamento e ispezionare o scartare i blister interessati prima di riavviare.
No. La qualità del materiale è solo un aspetto della progettazione igienica. La compatibilità dei contatti, l'accessibilità, le condizioni superficiali, l'efficacia della pulizia, la manutenzione e le procedure di qualità del sito influenzano tutti l'idoneità.
Gli utensili di formatura, saldatura e tranciatura estraibili accelerano la parte meccanica dei cambi formato dei blister semplificando la rimozione e la sostituzione delle attrezzature. La pulizia, la clearance della linea, i controlli sui materiali corretti, la verifica dell'impostazione e la documentazione richiesta rimangono passaggi separati prima che la produzione possa riprendere.
Il FAT può testare le funzioni specificate prima della consegna; l'IQ verifica l'installazione; l'OQ mette alla prova le funzioni operative e i limiti definiti; e il PQ, ove applicabile, conferma le prestazioni del processo nelle condizioni previste. Il piano di qualifica deve riflettere il rischio di prodotto, la configurazione della macchina e i requisiti utente concordati.
1. U.S. FDA, 21 CFR Part 211, in particolare §§211.63, 211.65, 211.67 e 211.130
2. Commissione Europea, EudraLex Volume 4, Parte I, Capitolo 3: Locali e attrezzature
3. ISO, ISO 12100:2010, Valutazione del rischio e riduzione del rischio
4. ISO, ISO 14120:2015, Protezioni fisse e mobili
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Rete IPv6 supportata