




 Casa
 Prodotti
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

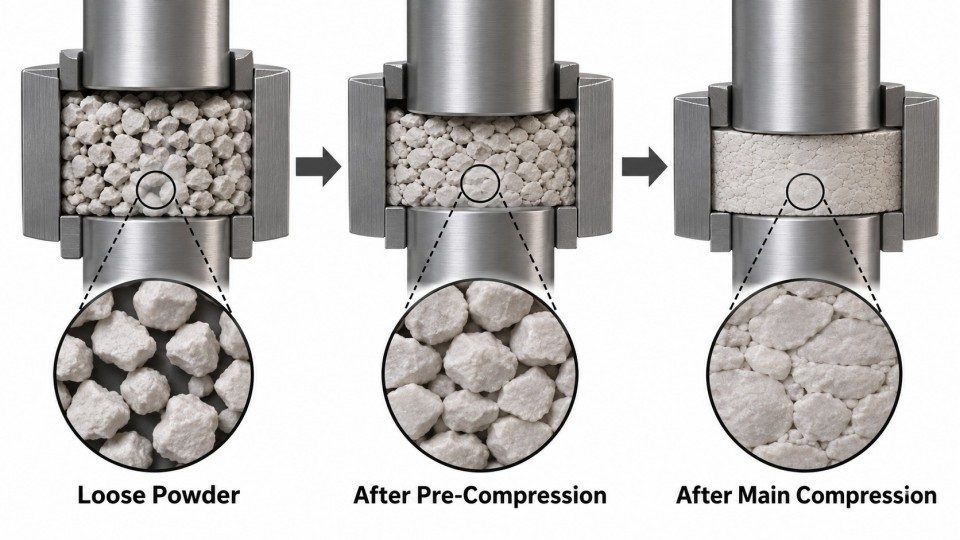
La precompressione e la compressione principale sono due fasi distinte in una comprimitrice rotativa. La precompressione compatta inizialmente la polvere, aiuta le particelle ad assestarsi e consente all'aria intrappolata di fuoriuscire quando le condizioni sono idonee. La compressione principale applica un'ulteriore pressione per formare una compressa con la resistenza richiesta.La differenza fondamentale è che la precompressione prepara il letto di polvere, mentre la compressione principale agisce su quel materiale già compattato.
Entrambe le fasi influiscono sulla durezza della compressa, sul capping, sulla laminazione e sulla costanza di produzione. I loro risultati dipendono inoltre dalla formulazione, dalla velocità della torretta, dal design dei punzoni e dalla rapidità con cui la pressione viene applicata e rilasciata. Una forza maggiore non produce automaticamente una compressa migliore.
Effetti principali sulla qualità della compressa
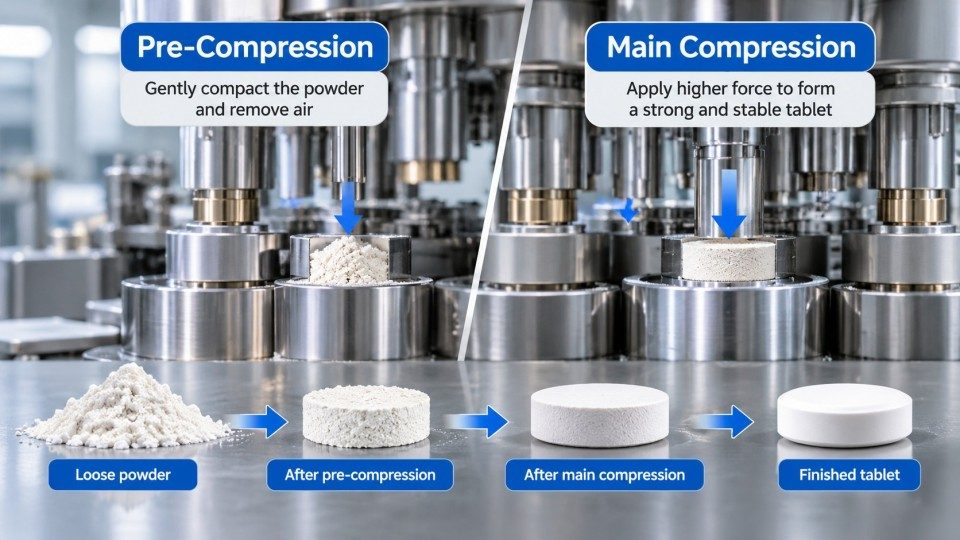
La precompressione avvia la densificazione della polvere; la compressione principale completa la compattazione necessaria per la resistenza e la forma della compressa. Entrambe le fasi utilizzano punzoni superiori e inferiori che agiscono contro i rulli di compressione, ma operano in momenti diversi del ciclo di produzione.
Dopo il riempimento, la matrice si sposta alla stazione di precompressione. I rulli avvicinano i punzoni, riducendo lo spazio occupato dalla polvere o dai granuli. Le particelle entrano in stretto contatto, gli spazi d'aria più grandi si riducono e parte dell'aria può fuoriuscire. A seconda del materiale, le particelle possono anche iniziare a deformarsi o a frantumarsi in pezzi più piccoli. Il principio di funzionamento della comprimitrice rotativa spiega la sequenza completa di riempimento, compressione ed espulsione.
La pressione normalmente diminuisce quando i punzoni lasciano i primi rulli. La compressa parzialmente formata raggiunge quindi la stazione di compressione principale, dove un ulteriore carico crea un contatto più forte tra le particelle. Infine, la pressione viene rilasciata e la compressa viene espulsa dalla matrice. Punzoni e matrici punzoni e matrici usurati o non accoppiati correttamente possono rendere queste fasi meno costanti.
|
Confronto |
Precompressione |
Compressione principale |
|
Posizione |
Prima stazione di compressione |
Seconda stazione di compressione |
|
Scopo principale |
Assestare e compattare parzialmente la polvere |
Costruire la densità finale e la resistenza della compressa |
|
Cosa succede alle particelle |
Riorganizzazione, deformazione iniziale e possibile rilascio d'aria |
Ulteriore deformazione e legame più forte tra le particelle |
|
Impostazioni principali |
Forza di precompressione e velocità di carico |
Forza di compressione principale, velocità di carico e tempo di permanenza (dwell time) |
|
Effetto sulla qualità |
Modifica il modo in cui la polvere risponde alla fase successiva |
Influenza fortemente la durezza finale e l'integrità della compressa |
La forza di compressione e la pressione di compressione sono diverse. La forza è il carico applicato dai punzoni, solitamente espresso in kN. La pressione descrive tale carico sull'area di contatto del punzone, solitamente in MPa. La stessa forza può produrre pressioni diverse su compresse di dimensioni differenti. Per questo motivo le impostazioni non dovrebbero essere copiate tra formati di utensili differenti senza verificare il processo effettivo.
La compressione principale apporta solitamente il contributo maggiore alla resistenza finale della compressa, ma la pre-compressione può modificare l'efficacia con cui tale forza agisce. Una compressa scarsamente condizionata durante la prima fase potrebbe comportarsi in modo diverso da una con una compattazione iniziale più uniforme.
La pre-compressione modifica la vicinanza con cui le particelle sono impaccate prima di raggiungere i rulli principali. Se aiuta la polvere a riorganizzarsi e a rilasciare l'aria, la compressione principale può creare una compressa più resistente senza un aumento della sua forza di picco. Se la pre-compressione non è adatta al materiale, potrebbe offrire scarsi benefici o introdurre tensioni indesiderate.
La ricerca pubblicata sulle formulazioni conferma che la relazione tra le due fasi dipende dalla polvere che viene compressa. Alcune formulazioni rispondono bene a una forza iniziale inferiore, mentre altre reagiscono in modo diverso. Non esiste una percentuale universale della forza di compressione principale che funzioni come la migliore impostazione di pre-compressione per ogni compressa.
Anche aumentare la compressione principale non è una soluzione illimitata. Le compresse possono diventare più dense e resistenti all'aumentare della forza, ma la resistenza può stabilizzarsi e una forza eccessiva può contribuire a difetti o interferire con altri requisiti del prodotto. Un'impostazione utile deve soddisfare più di un obiettivo di durezza.
Durezza della compressa significa solitamente forza di rottura: il carico necessario per fratturare una compressa finita, misurato in N. Resistenza a trazione, misurata in MPa, tiene conto della geometria della compressa quando viene utilizzato un calcolo appropriato. Friabilità misura la quantità di materiale che una compressa perde a causa di movimenti ripetuti e abrasione. Queste sono proprietà correlate, ma non intercambiabili.
Una compressa può superare un test di forza di rottura e tuttavia scheggiarsi durante la manipolazione. Un'altra può essere meccanicamente robusta ma non superare la specifica di disgregazione o dissoluzione richiesta. Verificare i problemi di durezza della compressa insieme alla friabilità della compressa offre un quadro più completo rispetto alla sola osservazione della forza di compressione.
Il peso, lo spessore e la porosità della compressa possono aiutare a spiegare una variazione di resistenza. Se una compressa diventa più dura perché le sue particelle si impaccano più strettamente, ciò non equivale necessariamente a migliorare i legami tra tali particelle.
La velocità della torretta controlla la rapidità con cui i punzoni attraversano ciascuna stazione di compressione, mentre il design dei punzoni e dei rulli influisce sulla modalità di accumulo e calo della forza. Per questo motivo, lo stesso numero di giri al minuto (rpm) non garantisce lo stesso risultato di compressione su macchine diverse o con formulazioni differenti.
Il tempo di permanenza viene comunemente descritto come il breve periodo in cui un punzone è sottoposto a compressione elevata vicino al rullo. Il tempo di permanenza geometrico viene stimato dalla geometria e dalla velocità della macchina. Il tempo di permanenza basato sulla forza viene calcolato dalla curva di forza misurata utilizzando un livello di forza dichiarato. Le due misurazioni sono correlate ma non identiche.
La ricerca che confronta queste definizioni ha rilevato che il tempo di permanenza calcolato della macchina poteva rimanere invariato mentre il tempo di permanenza basato sulla forza misurata differiva tra le miscele di polveri e le condizioni di compressione. Per gli operatori, la lezione utile è semplice: un'impostazione degli rpm racconta solo una parte della storia.
Una velocità della torretta più elevata generalmente riduce il tempo disponibile per il riempimento della matrice e la compressione. Con alcune polveri ciò può ridurre la resistenza della compressa o aumentare la variazione di peso. Altre formulazioni tollerano bene una velocità più elevata, quindi una macchina più lenta non è automaticamente la macchina migliore. I risultati di qualità effettivi devono determinare l'intervallo di velocità utilizzabile.
La forma della testa del punzone e le dimensioni e la posizione dei rulli di compressione influenzano la rapidità con cui i punzoni si chiudono, il tempo in cui rimangono vicini alla forza di picco e il modo in cui la pressione viene rilasciata. Una modifica degli utensili o del design della pressa può quindi alterare la qualità della compressa anche quando la forza di picco visualizzata appare simile.
Un modo utile per considerare il processo è precompressione → rilascio della pressione → compressione principale → rilascio finale ed eiezione. Ogni passaggio può influenzare quello successivo. Nel confronto tra presse per compresse, esamina il controllo della compressione, i punzoni e la qualità di produzione costante piuttosto che la sola velocità massima. Verifica anche le prestazioni dell'alimentatore: una breve finestra di riempimento può creare variazioni nel peso delle compresse prima che inizi la compressione.
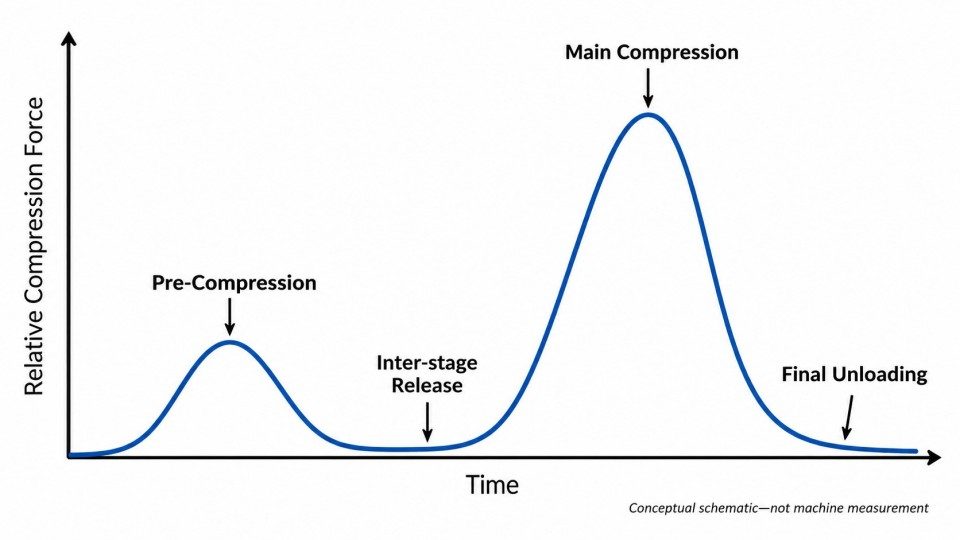
Curva concettuale forza-tempo di una pressa per compresse che mostra precompressione, rilascio della pressione e compressione principale
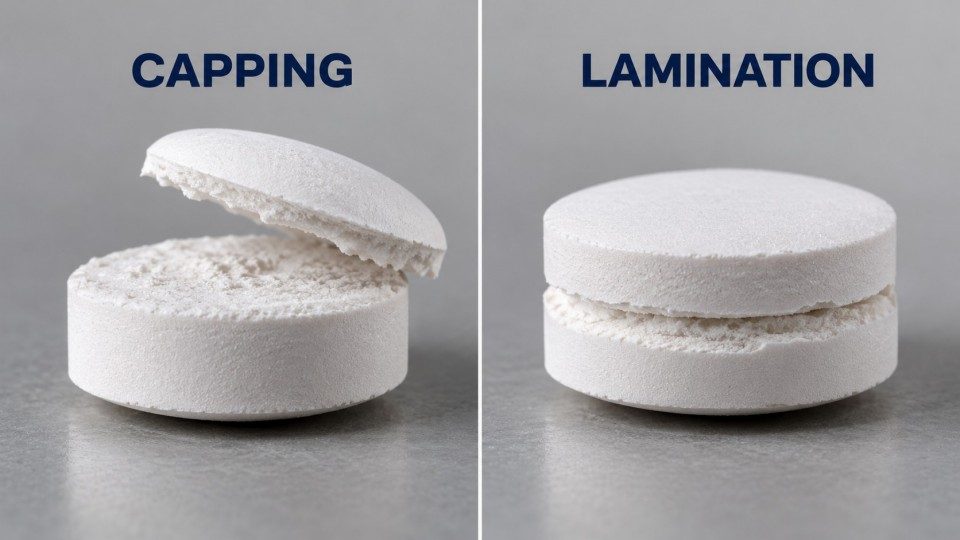
Il capping e la lamination si verificano quando un corpo compresso non è in grado di resistere alle sollecitazioni create durante la compressione, il rilascio della pressione o l'eiezione. L'aria intrappolata è una causa comune, ma non è l'unica. Aumentare la forza di compressione senza identificarne la causa può peggiorare il problema.
Se la polvere viene compressa troppo rapidamente, l'aria può rimanere intrappolata man mano che gli spazi tra le particelle si chiudono. Quando i punzoni rilasciano la pressione, l'aria si espande mentre le particelle recuperano parte della loro forma originale. Se i legami interni della compressa sono troppo deboli, la parte superiore può staccarsi o il corpo può dividersi in strati.
La precompressione può aiutare offrendo alla polvere un'opportunità anticipata per assestarsi e rilasciare l'aria. La ricerca mostra anche che l'aria intrappolata può contribuire all'espansione misurata all'interno della matrice. Ciò significa che un recupero insolitamente ampio dopo la compressione non deriva sempre dalla sola elasticità della polvere.
La precompressione e la compressione principale funzionano come eventi separati, non semplicemente come un'unica lunga compressione. In uno studio pubblicato sul capping, consentire al primo carico di diminuire prima della compressione principale ha evitato il capping nella formulazione testata, mentre mantenere il carico continuo no. Questo non significa che ogni pressa necessiti dello stesso intervallo; dimostra perché la fase di rilascio della pressione può essere importante.
La lamination può anche iniziare durante l'eiezione, quando l'attrito tra la compressa e la parete della matrice crea sollecitazioni. Altre crepe si sviluppano man mano che la compressa si espande dopo la compressione. La ricerca ha dimostrato che questi diversi meccanismi non rispondono tutti allo stesso modo alla precompressione. Se i difetti delle compresse persistono, esamina quando e dove la compressa si rompe invece di aumentare ripetutamente la forza.
Polveri diverse richiedono condizioni di compressione diverse poiché le loro particelle si piegano, si rompono e si legano in modi differenti. La macchina aggiunge quindi un'altra variabile: il modo in cui applica e rilascia la forza.
La cellulosa microcristallina (MCC), un eccipiente comune per compresse, forma spesso legami cambiando forma sotto pressione. Alcuni materiali a base di fosfato di calcio si comportano più come particelle fragili e si rompono in pezzi più piccoli, creando nuove superfici di contatto. Le polveri che recuperano fortemente dopo la compressione o intrappolano facilmente l'aria possono essere più sensibili alla velocità e alla precompressione.
Anche la dimensione delle particelle, l'umidità, il livello di lubrificante e la granulazione influenzano il risultato. Una polvere può compattarsi densamente ma formare comunque compresse deboli se le sue particelle non si legano bene. I ricercatori distinguono la compressibilità (la facilità con cui la polvere diventa più densa), la attitudine alla compressione (quanta resistenza si sviluppa a una data pressione) e la compattabilità (quanta resistenza si sviluppa a una data densità). Questi termini aiutano a spiegare perché densità e durezza non aumentano sempre di pari passo.
Il punto pratico è che le impostazioni dimostrate valide con una formulazione potrebbero non funzionare con un'altra, anche quando le dimensioni della compresse sono le stesse. Un rapporto fisso di precompressione/compressione principale ignora queste differenze di materiale.
Controlla i rulli di compressione, la forma della testa del punzone, i punzoni supportati, la regolazione della forza e le funzioni di monitoraggio. Queste caratteristiche influenzano il modo in cui la forza raggiunge la polvere. Anche l'usura degli strumenti, le cattive condizioni della matrice o un riempimento instabile possono modificare il risultato nel tempo. I punzoni della pressa per compresse devono corrispondere sia al materiale che alla forma della compressa desiderata.
Quando si effettua la scelta della pressa per compresse, confronta l'intervallo di controllo pratico e la produzione costante della macchina, non solo la sua forza massima dichiarata o la velocità di produzione. Tali specifiche massime non possono prevedere la qualità delle compresse per una formulazione non testata.
Le migliori impostazioni di precompressione e compressione principale sono quelle che producono ripetutamente compresse conformi ai limiti di qualità richiesti alla velocità di produzione prevista. non esiste un singolo rapporto di forza o un tempo di permanenza ideale per ogni formulazione.
Mantenere costanti la formulazione, i punzoni e il target di peso della compressa quando si confrontano le impostazioni approvate. Osservare i seguenti gruppi anziché modificare contemporaneamente diverse variabili non correlate:
Una compressa più resistente non è necessariamente una compressa migliore se non supera i test di friabilità, disgregazione o altre specifiche. La routine di manutenzione delle apparecchiature farmaceutiche è altrettanto importante, poiché utensili usurati e un'alimentazione incostante possono rendere inaffidabile un'impostazione precedentemente stabile.
Iniziare da ciò che mostra la compressa difettosa. Se le compresse risultano deboli e insolitamente porose, verificare se la polvere viene compattata in modo adeguato. Se appare il capping all'aumentare della velocità, analizzare la fuoriuscita dell'aria, la velocità di caricamento e il comportamento della polvere. Se gli strati si separano durante l'espulsione, ispezionare l'attrito della matrice e i punzoni anziché dare per scontato che una maggiore pre-compressione risolverà il problema.
Per una nuova macchina, definire la gamma di prodotti, i punzoni, la velocità richiesta, i controlli di compressione e i criteri di accettazione della qualità in un capitolato dei requisiti dell'utente (URS). Rich Packing può valutare una configurazione idonea della comprimitrice in base a questi requisiti, mentre le impostazioni finali specifiche per la formulazione devono essere stabilite e confermate sull'apparecchiatura prevista.
In sintesi: la pre-compressione prepara la polvere, la compressione principale forma la compressa, ed entrambe devono essere valutate attraverso la qualità del prodotto finito. Forza, velocità e tempo di permanenza sono impostazioni della macchina; una resistenza costante, bassi tassi di difettosità e una resa affidabile sono i risultati che contano davvero.
La pre-compressione compatta parzialmente e condiziona la polvere. La compressione principale la consolida ulteriormente per conferire alla compressa la struttura e la resistenza finali.
No. Una stazione di pre-compressione separata è disponibile solo sulle macchine progettate con questa funzionalità.
No. È spesso inferiore nella produzione di routine, ma il rapporto ottimale dipende dalla formulazione e dalla macchina.
Non esiste un valore di forza unico e adatto a ogni compressa. Le proprietà del materiale, i punzoni, la velocità e gli obiettivi di qualità determinano l'impostazione.
Sì. Una corretta pre-compressione può migliorare l'assestamento e il legame delle particelle, ma l'effetto deve essere confermato con il materiale effettivo.
No. L'aumento della resistenza può stabilizzarsi e una forza eccessiva può contribuire all'insorgere di difetti o compromettere altri requisiti di qualità.
No. Una velocità più elevata modifica il tempo di riempimento e di compressione, ma il risultato dipende dalla formulazione, dai punzoni e dal profilo di forza.
Può essere d'aiuto quando sono coinvolti l'aria intrappolata o lo storico di caricamento. Tuttavia, non può correggere tutti i difetti causati dalle fasi di decompressione o espulsione.
La durezza si riferisce comunemente alla forza di rottura espressa in N. La resistenza alla trazione esprime la resistenza in MPa utilizzando un calcolo appropriato per la forma della compressa.
Confrontare le due fasi di compressione insieme a velocità, utensili, comportamento del materiale e test sulle compresse finite secondo le procedure di produzione approvate.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
E-mail : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Rete IPv6 supportata